Kontrola wizyjna: poradnik 2026 dla producentów

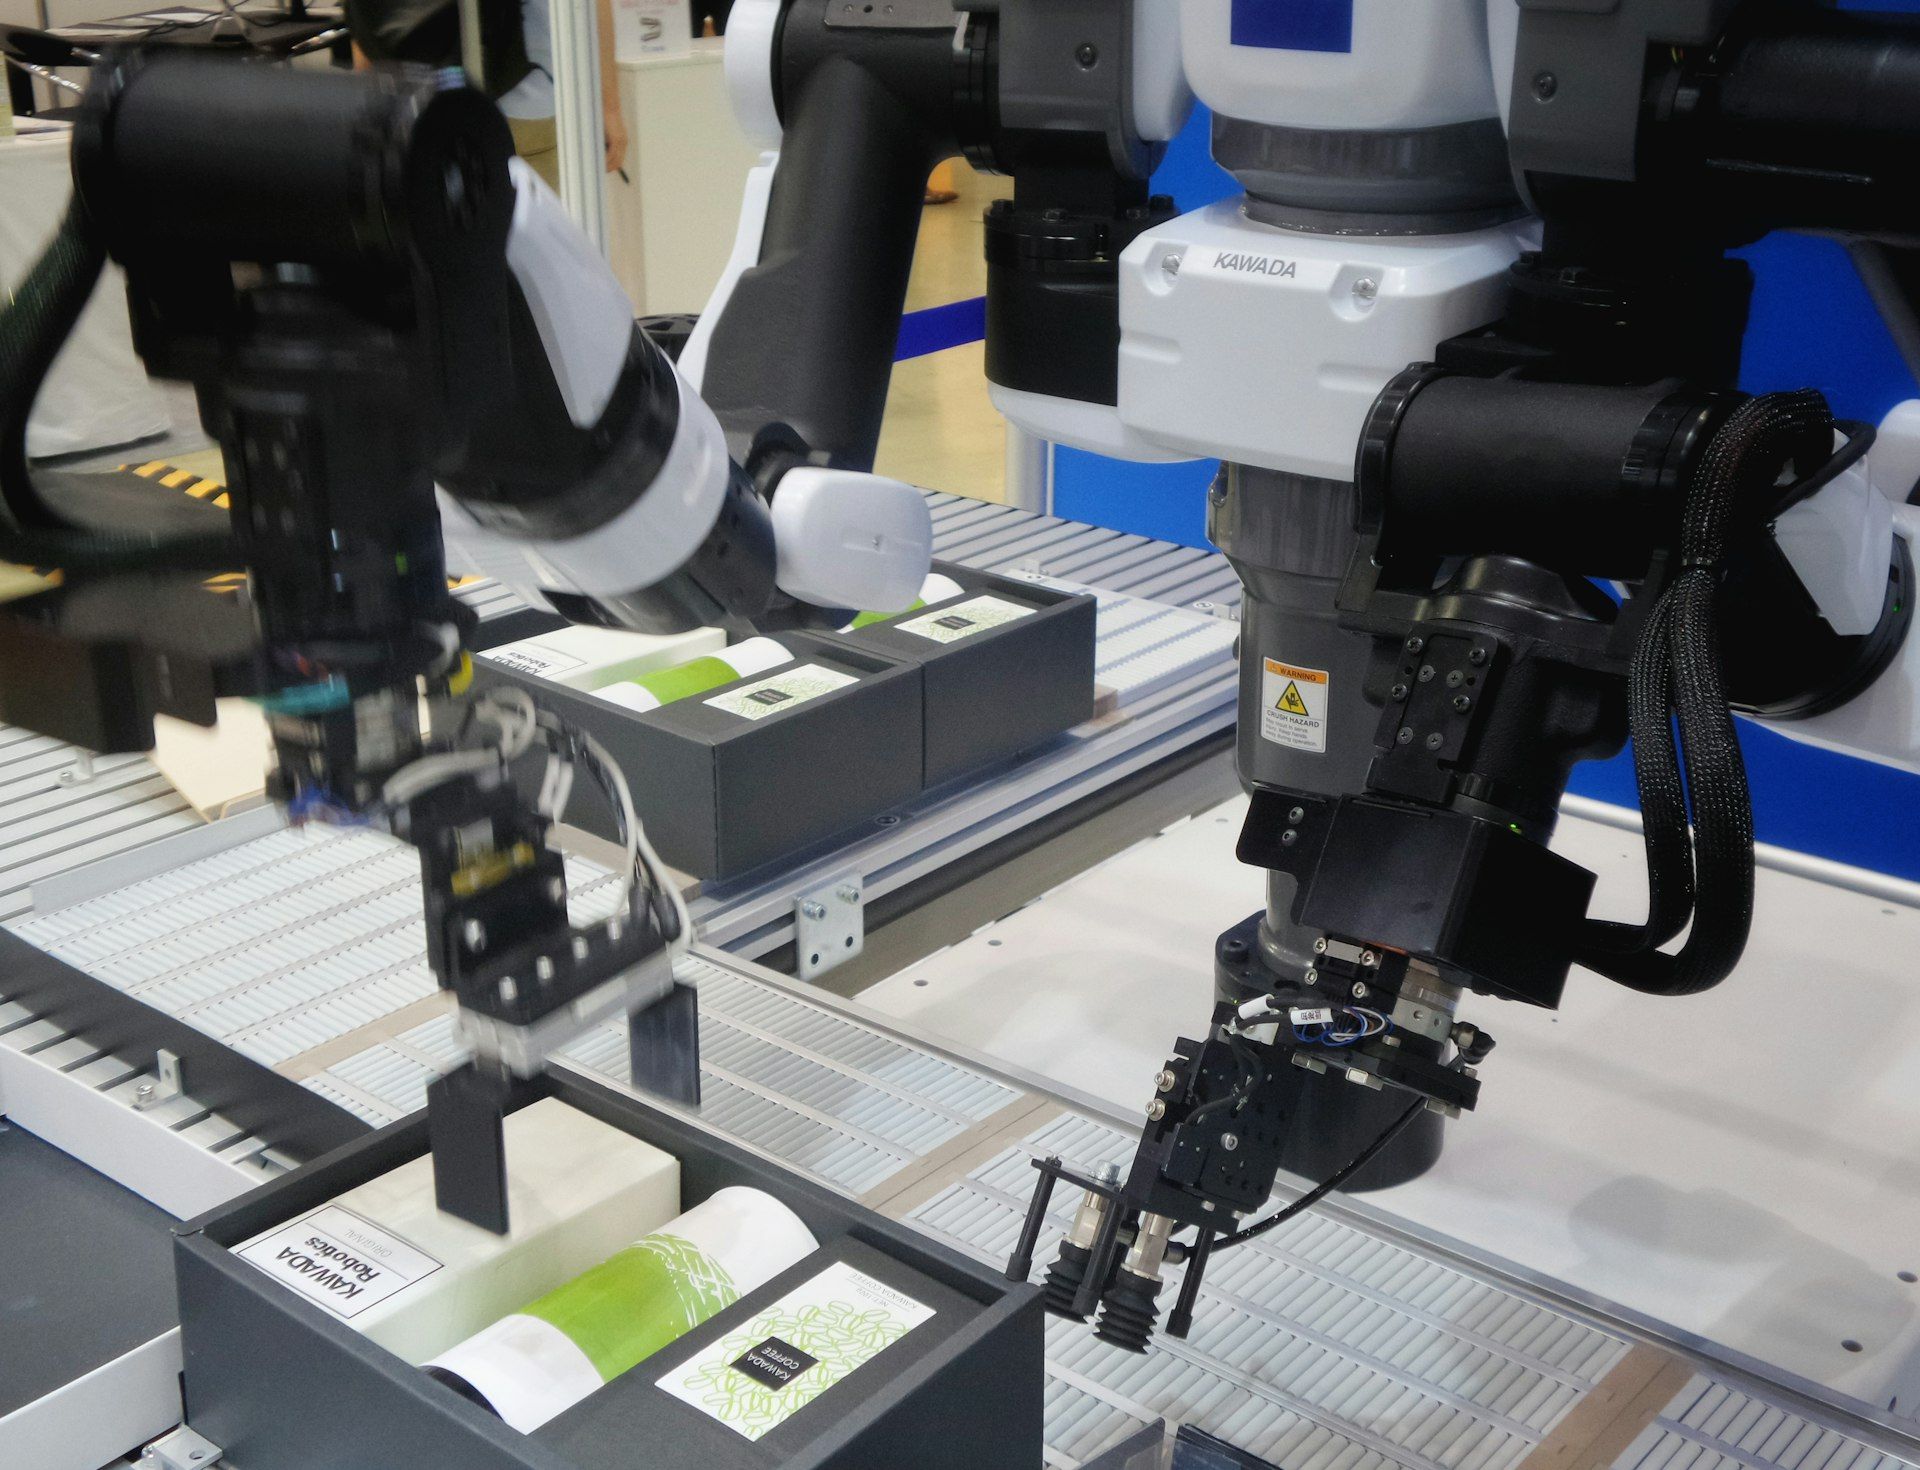
Kontrola wizyjna wykorzystuje kamery i oprogramowanie do sprawdzania detali pod kątem wad w trakcie procesu produkcyjnego. Kamera rejestruje obraz każdego produktu, oprogramowanie analizuje go względem wytrenowanego modelu albo zestawu reguł, a system oznacza, odrzuca albo alarmuje o wadach w czasie rzeczywistym. Niewykryte wadliwe produkty kosztują producentów od 15% do 20% rocznych przychodów, w większości już po tym, jak wada opuści linię, w postaci zwrotów, roszczeń gwarancyjnych i utraconych klientów.
Ten poradnik pokazuje, jak kontrola wizyjna działa w praktyce, jakie typy systemów wizji maszynowej istnieją w 2026 roku, jak wybrać właściwy dla całej Twojej produkcji i gdzie korzyści z wizji maszynowej naprawdę widać na hali produkcyjnej.
Jak działa kontrola wizyjna?
System kontroli wizyjnej ma cztery części: kamerę, oświetlenie, oprogramowanie do przetwarzania obrazu i warstwę decyzyjną. Kamera rejestruje obraz detalu w wysokiej rozdzielczości, oprogramowanie przepuszcza przez ten obraz algorytmy wyciągające cechy, a warstwa decyzyjna porównuje wynik ze standardami jakości i albo przepuszcza detal, albo kieruje go do poprawki, albo wysyła alarm. Ta sama architektura stoi w sercu automatycznej kontroli jakości na nowoczesnej hali produkcyjnej.
Rodziny algorytmów są dwie. Systemy regułowe porównują zmierzone cechy (długość krawędzi, odcień koloru, obecność albo brak otworów) ze sztywnymi tolerancjami. Systemy oparte na AI wykorzystują głębokie uczenie i modele wizji komputerowej trenowane na opisanych obrazach, żeby rozpoznawać wady tak, jak zrobiłoby to ludzkie oko. Najlepsze technologie wizji maszynowej w 2026 roku mieszają oba podejścia: logika regułowa do kontroli strukturalnych, uczenie maszynowe do wykrywania wad wizualnych odpornego na szum.
Kontrola w linii oznacza, że kamera stoi bezpośrednio na liniach produkcyjnych i ocenia każdy detal w tempie procesu produkcyjnego. Kontrola poza linią pobiera próbki na osobnym stanowisku. Większość zakładów pracuje dziś w linii, bo informacja zwrotna w czasie rzeczywistym pozwala zatrzymać linię w chwili, w której zaczyna się wadliwa partia, zamiast dowiedzieć się o tym na koniec zmiany.
Głębsze omówienie tego, jak zbudowany jest leżący pod spodem potok przemysłowego przetwarzania obrazu, znajdziesz w naszym poradniku towarzyszącym.
Jakie typy systemów wizji maszynowej istnieją w 2026 roku?
Trzy kategorie pokrywają dziś większość zadań kontrolnych. Każda ma własny poziom cenowy, własny czas wdrożenia i własny sufit tego, jakie wady jest w stanie wychwycić.
Kamery inteligentne i wizja maszynowa oparta na regułach
Kamery inteligentne pakują obiektyw, sensor, procesor i oprogramowanie do przetwarzania obrazu w jedną samodzielną obudowę. Uruchamiają algorytmy regułowe lokalnie i wysyłają sygnał dobry albo zły prosto do sterownika PLC. Cognex i Keyence dominują w tym segmencie. Kamery inteligentne są powtarzalne, szybkie i dobrze pasują do odczytu kodów kreskowych, OCR, pomiarów wymiarów i sprawdzania obecności na stabilnych detalach. Męczą się z subtelnymi wadami powierzchni, które zmieniają kształt między partiami.
Kontrola wizualna oparta na AI
Systemy oparte na AI wykorzystują sztuczną inteligencję i modele głębokiego uczenia trenowane na Twoich własnych obrazach. Radzą sobie z przypadkami, których systemy regułowe nie obsłużą: zarysowania powierzchni, dryf koloru, odkształcenia miękkich materiałów i zmiany we wzorze. Kompromisem były kiedyś koszt i czas integracji. W 2026 roku to się odwróciło: nowoczesna platforma kontroli wizualnej z AI potrafi działać na jednej linii w ciągu kilku dni, a sprzęt potrzebny do startu zamyka się poniżej 1 000 €. Ten sam stos AI, który napędza rozpoznawanie obrazów w urządzeniach konsumenckich, napędza dziś przemysłową kontrolę jakości.
Systemy hybrydowe kontroli wizyjnej
Większe zakłady często łączą oba podejścia. Regułowy czytnik kodów kreskowych podaje dane identyfikowalności do MES, a osobna kamera AI obsługuje kontrolę powierzchni na tej samej linii. Korzyści z systemów kontroli wizyjnej widać najwyraźniej wtedy, kiedy pozwolisz każdej warstwie robić to, w czym jest najlepsza, zamiast zmuszać jedno narzędzie do pokrycia wszystkich klas wad.
Zestawienie dostępnych rozwiązań kontrolnych i dostawców obok siebie znajdziesz w naszym poradniku po systemach wizji maszynowej.
Które zadania kontrolne dają najlepszy ROI?
Pięć zadań kontrolnych zwraca się najszybciej w średnich zakładach. Każde z nich ma jasne standardy jakości, sporo danych referencyjnych i zdefiniowaną klasę wady.
Sprawdzanie obecności i weryfikacja montażu
Sprawdzanie obecności potwierdza, że każda śruba, podkładka, etykieta albo podzespół jest na właściwym miejscu. Weryfikacja montażu rozszerza to o kolejność i orientację komponentów. Oba przypadki to podręcznikowe zastosowania kamery inteligentnej albo podejścia regułowego, a zwrot często mieści się w jednym kwartale. Na liniach, gdzie roboty współpracujące układają części przed montażem, ta sama kamera przekazuje robotom informację zwrotną, kiedy coś leży nie tak.
OCR, kody kreskowe i kontrola etykiet
Optyczne rozpoznawanie znaków (OCR) i odczyt kodów kreskowych sprawdzają, czy właściwa etykieta trafiła na właściwy detal. Kontrola etykiet wyłapuje błędy druku, ucinki i SKU w złym języku, zanim trafią do klienta. To najbardziej masowe zastosowanie w branży spożywczej i w opakowaniach farmaceutycznych.
Wykrywanie wad powierzchni
Wykrywanie wad powierzchni na detalach tłoczonych, formowanych albo odlewanych to kanoniczne zastosowanie AI. Modele głębokiego uczenia wyłapują zarysowania, wgłębienia, dryf koloru i zanieczyszczenia, które umykają systemom regułowym. Motoryzacja i branża półprzewodnikowa były tu wczesnymi użytkownikami, a większość dostawców Tier 1 w motoryzacji prowadzi dziś automatyczną kontrolę na co najmniej jednej linii.
Pomiary wymiarów względem tolerancji
Metrologia wymiarowa względem tolerancji zamyka pętlę na detalach obrabianych i zmontowanych. Kamery wysokiej rozdzielczości i światło strukturalne zastępują ręczne sprawdziany, eliminują błąd człowieka i podają dane prosto do procesu produkcyjnego na potrzeby SPC.
Napełnienie, zgrzew i szczelność opakowania
Kontrola napełnienia, zgrzewu i szczelności opakowań butelek, saszetek i blistrów jest niezbędna w farmacji, branży spożywczej i produkcji wyrobów medycznych. Presja regulacyjna sama w sobie opłaca taki system. Zajrzyj do naszego szczegółowego omówienia kontroli wizualnej z AI w opakowaniach farmaceutycznych, żeby poznać przepływy pracy, które sprawdzają się na produkcji.
Jakie są korzyści z wizji maszynowej w produkcji?
Sześć korzyści pojawia się na niemal każdej linii, gdzie kontrola automatyczna zastępuje albo wspiera ludzi sprawdzających detale ręcznie.
Po pierwsze, rośnie skuteczność wykrywania wad. Wytrenowany system kontroli wizyjnej wyłapuje wady, które umykają zmęczonym operatorom, zwłaszcza przy dużych prędkościach i na monotonnych zmianach. Wskaźniki jakości i ogólna jakość produktu poprawiają się zwykle o 30% do 60% w pierwszym kwartale.
Po drugie, rośnie przepustowość. Kontrola ręczna staje się wąskim gardłem na większości szybkich linii. Kontrola automatyczna pracuje w tempie linii bez przerw, co podnosi całkowitą zdolność produkcyjną nawet wtedy, gdy reszta wyposażenia zostaje bez zmian.
Po trzecie, identyfikowalność przestaje kosztować wysiłek. Każdy detal jest sfotografowany, oceniony i zapisany. Kiedy klient zgłasza roszczenie gwarancyjne wiele miesięcy później, wyciągasz zapis kontroli dla konkretnego numeru seryjnego.
Po czwarte, powtarzalna jakość zastępuje rozrzut między osobami kontrolującymi. Ludzkie oko jest znakomite w rozpoznawaniu wzorców, ale słabe w utrzymaniu spójności przez ośmiogodzinną zmianę. Powtarzalna, skalibrowana wizja maszynowa sprawia, że standardy jakości naprawdę się trzymają.
Po piąte, spadają poprawki i braki. Wyłapanie wadliwych produktów na stanowisku trzecim zamiast przy montażu końcowym oszczędza pracę włożoną w detale, które i tak są złe. Godziny przeznaczone na poprawki spadają zwykle o 25% do 50%.
Po szóste, czas ludzi uwolniony przez systemy automatyczne idzie na pracę o wyższej wartości: przezbrojenia, analizę przyczyn źródłowych i rozwiązywanie problemów na sąsiednich stanowiskach. To często największy zysk, choć nie widać go we wskaźnikach brakowości.
Które branże korzystają z kontroli wizyjnej najczęściej?
Pięć branż prowadzi we wdrażaniu wizji maszynowej w nowoczesnej produkcji.
Motoryzacja: wady powierzchni na panelach nadwozia, kontrola spoin, weryfikacja montażu silników i podzespołów elektrycznych oraz kontrola jakości na robotach zgrzewających. Łańcuch dostaw w motoryzacji był wczesnym użytkownikiem i dziś oczekuje udokumentowanego systemu kontroli jakości od każdego dostawcy.
Farmacja i wyroby medyczne: kontrola fiolek, kontrola etykiet, sprawdzanie napełnienia blistrów i montaż strzykawek. Ramy regulacyjne czynią wizję maszynową w praktyce obowiązkową przy produkcji na skalę.
Branża spożywcza: poziomy napełnienia, szczelność zgrzewu, wykrywanie ciał obcych oraz odczyt etykiet i dat. Szybkie linie i cienkie marże sprawiają, że kontrola automatyczna jest tu koniecznością obronną.
Lotnictwo: kontrola ułożenia kompozytów, pomiary wymiarów względem ciasnych tolerancji i identyfikowalność każdego obrabianego detalu. Wolumeny są niższe niż w motoryzacji, ale koszt pojedynczej wady bardzo wysoki.
Półprzewodniki i elektronika: wykrywanie wad na płytkach krzemowych, kontrola połączeń lutowanych i weryfikacja ułożenia komponentów. Połączenie obrazowania w wysokiej rozdzielczości z głębokim uczeniem przestawiło tu granicę możliwości w ciągu ostatnich trzech lat.
Jak wybrać właściwy system kontroli wizyjnej?
Pięć zasad pokrywa większość tego, co widzimy w praktyce w setkach projektów kontrolnych.
Po pierwsze, wybierz linię, która pracuje codziennie, z klasą wady, którą Twoi operatorzy opiszą jednym zdaniem. Jeżeli nie potrafią jej opisać, żaden system AI jej nie wyłapie.
Po drugie, zbuduj mały zestaw z oświetleniem i kamerą i zbierz 200 obrazów referencyjnych, zanim zwiążesz się z jakąkolwiek platformą. Między podejściem regułowym a opartym na AI wybieraj dopiero wtedy, kiedy zobaczysz własne dane.
Po trzecie, potraktuj skalowalność jako decyzję projektową z pierwszego dnia. System, który pilotażujesz na jednej linii, powinien być tym samym systemem, który rozwiniesz na dziesięć linii bez przebudowy przepływu danych. Inaczej drugie wdrożenie kosztuje tyle samo co pierwsze.
Po czwarte, zmierz wskaźniki bazowe przed wdrożeniem. Skuteczność wykrywania wad, udział braków, fałszywe odrzuty i minuty kontroli ręcznej na zmianę. Bez punktu odniesienia nowy system nie ma czym się pochwalić.
Po piąte, wybieraj platformy przyjazne w obsłudze, które Twój zespół potrafi sam trenować od nowa. Produkty się zmieniają, oświetlenie dryfuje, a przez cykl życia linii pojawiają się nowe wady. Wybrana platforma powinna pozwalać zespołowi trenować modele w godziny, a nie w tygodnie.
Więcej o tym, jak ustawić pierwszy projekt, znajdziesz w naszym poradniku o automatyzacji produkcji.
Gdzie Enao Vision mieści się w nowoczesnej produkcji?
Enao Vision to platforma kontroli wizualnej oparta na AI, która działa na odnowionym iPhone'ie, z lampą, uchwytem i kablami sieciowymi. Sprzęt potrzebny do startu zamyka się poniżej 1 000 €, a ta sama platforma obsługuje kontrolę etykiet, kontrolę powierzchni, OCR i sprawdzanie napełnienia na liniach produkcyjnych od 30 do 600 sztuk na minutę. Uruchomienie trwa dni, a nie miesiące.
Prowadzimy klientów za rękę przez pierwsze trzy tygodnie szkolenia i wdrożenia, bez umów długoterminowych. Takie ustawienie daje producentom sposób na przetestowanie kontroli wizyjnej przy niskim ryzyku, zanim zwiążą się z wieloletnim projektem automatyki przemysłowej w reszcie zakładu. Jeżeli system działa na jednej linii już w pierwszym tygodniu, resztę wdrożenia opłaci oszczędność na brakach.
Najczęściej zadawane pytania o kontrolę wizyjną
Czym różni się wizja maszynowa od wizji komputerowej?
Wizja komputerowa to szersza dziedzina badawcza, która zajmuje się tym, jak sprawić, żeby maszyny interpretowały obrazy. Wizja maszynowa to przemysłowe zastosowanie wizji komputerowej: kamery, oświetlenie i oprogramowanie, które wykonują zadania kontrolne na procesie produkcyjnym. Większość nowoczesnych technologii wizji maszynowej w 2026 roku używa pod spodem algorytmów wizji komputerowej (w tym głębokiego uczenia), ale dokłada do nich odporność mechaniczną, pracę w czasie rzeczywistym i integrację z PLC, których fabryki naprawdę potrzebują.
Jak dokładna jest dziś wizja maszynowa z AI?
Dobrze wytrenowany model kontroli wizualnej z AI osiąga zwykle od 95% do 99% dokładności na klasach wad, które już widział, przy fałszywych odrzutach poniżej 2%. Pozostały błąd zależy od spójności oświetlenia, zmienności wad i wielkości zbioru treningowego. Przewaga wizji maszynowej nad ludzkim okiem jest największa przy dużych prędkościach i na monotonnych, powtarzalnych zadaniach kontrolnych, gdzie ludzie po prostu się męczą.
Jakiego ROI producenci mogą oczekiwać po kontroli wizyjnej?
Skupiony pierwszy projekt na jednej linii zwraca się zwykle w ciągu trzech do dziewięciu miesięcy. Oszczędności biorą się z mniejszej brakowości, mniejszej liczby roszczeń gwarancyjnych, mniejszej liczby poprawek i niższego kosztu kontroli ręcznej. Większe systemy automatyczne obejmujące wiele linii mają okna zwrotu od 12 do 24 miesięcy i potrzebują wyraźnej przewagi konkurencyjnej, żeby się obronić.
Czy mali producenci skorzystają na systemach wizji maszynowej?
Tak. Połączenie kamer konsumenckich, trenowania w chmurze i kontroli wizualnej z AI zbiło próg wejścia do systemów kontroli wizyjnej ze 100 000 € do poniżej 5 000 € na linię. Mali producenci mają dziś dostęp do tej samej zdolności wykrywania wad, która pięć lat temu była zarezerwowana dla gigantów motoryzacji i branży półprzewodnikowej.
Jakie wskaźniki śledzić w nowym projekcie wizji maszynowej?
Śledź pięć wskaźników od pierwszego dnia: skuteczność wykrywania wad, udział fałszywych odrzutów, przepustowość w sztukach na minutę, zaoszczędzone minuty kontroli ręcznej na zmianę oraz uniknięty koszt braków i poprawek. To są wskaźniki, które dowodzą ROI i pozwalają optymalizować proces kontroli przez cały cykl życia linii.
Najważniejsze wnioski
- Kontrola wizyjna wykorzystuje kamery, przetwarzanie obrazu i algorytmy decyzyjne do wyłapywania wad w trakcie procesu produkcyjnego w czasie rzeczywistym. Zarówno systemy regułowe, jak i te oparte na AI mają swoje miejsce na nowoczesnej hali produkcyjnej.
- Kamery inteligentne (Cognex, Keyence) dobrze pokrywają kody kreskowe, OCR i sprawdzanie obecności. Kontrola wizualna z AI pokrywa wady powierzchni, materiały miękkie i zmiany we wzorach, które umykają systemom regułowym.
- Pięć zadań kontrolnych daje najlepszy ROI: sprawdzanie obecności i weryfikacja montażu, OCR i kontrola etykiet, wykrywanie wad powierzchni, pomiary wymiarów względem tolerancji oraz szczelność napełnienia i zgrzewu.
- Sześć korzyści z wizji maszynowej widać na niemal każdej linii: lepsze wykrywanie wad, wyższa przepustowość, pełna identyfikowalność, powtarzalne standardy jakości, mniej poprawek i uwolniony czas ludzi.
- Wybierz linię, która pracuje codziennie, zbierz 200 obrazów przed wyborem platformy, projektuj pod skalowanie na dziesięć linii i wybieraj system przyjazny w obsłudze, który Twój zespół sam wytrenuje.
Jeżeli chcesz zobaczyć na własne oczy, jak wygląda pierwszy albo piąty projekt kontroli wizyjnej, wypróbuj demo. Oszczędzisz sobie cały tydzień prób i błędów na własnej linii.
Zacznij
Chcesz zobaczyć, jak Enao Vision działa na Twojej linii? Wypróbuj demo albo od razu zacznij za darmo na iPhone'ie, którego już masz w zakładzie, bez kupowania nowego sprzętu.
Explore with AI
Discuss this article with your favorite AI assistant
