Systemy wizji maszynowej w 2026: typy i jak wybrać

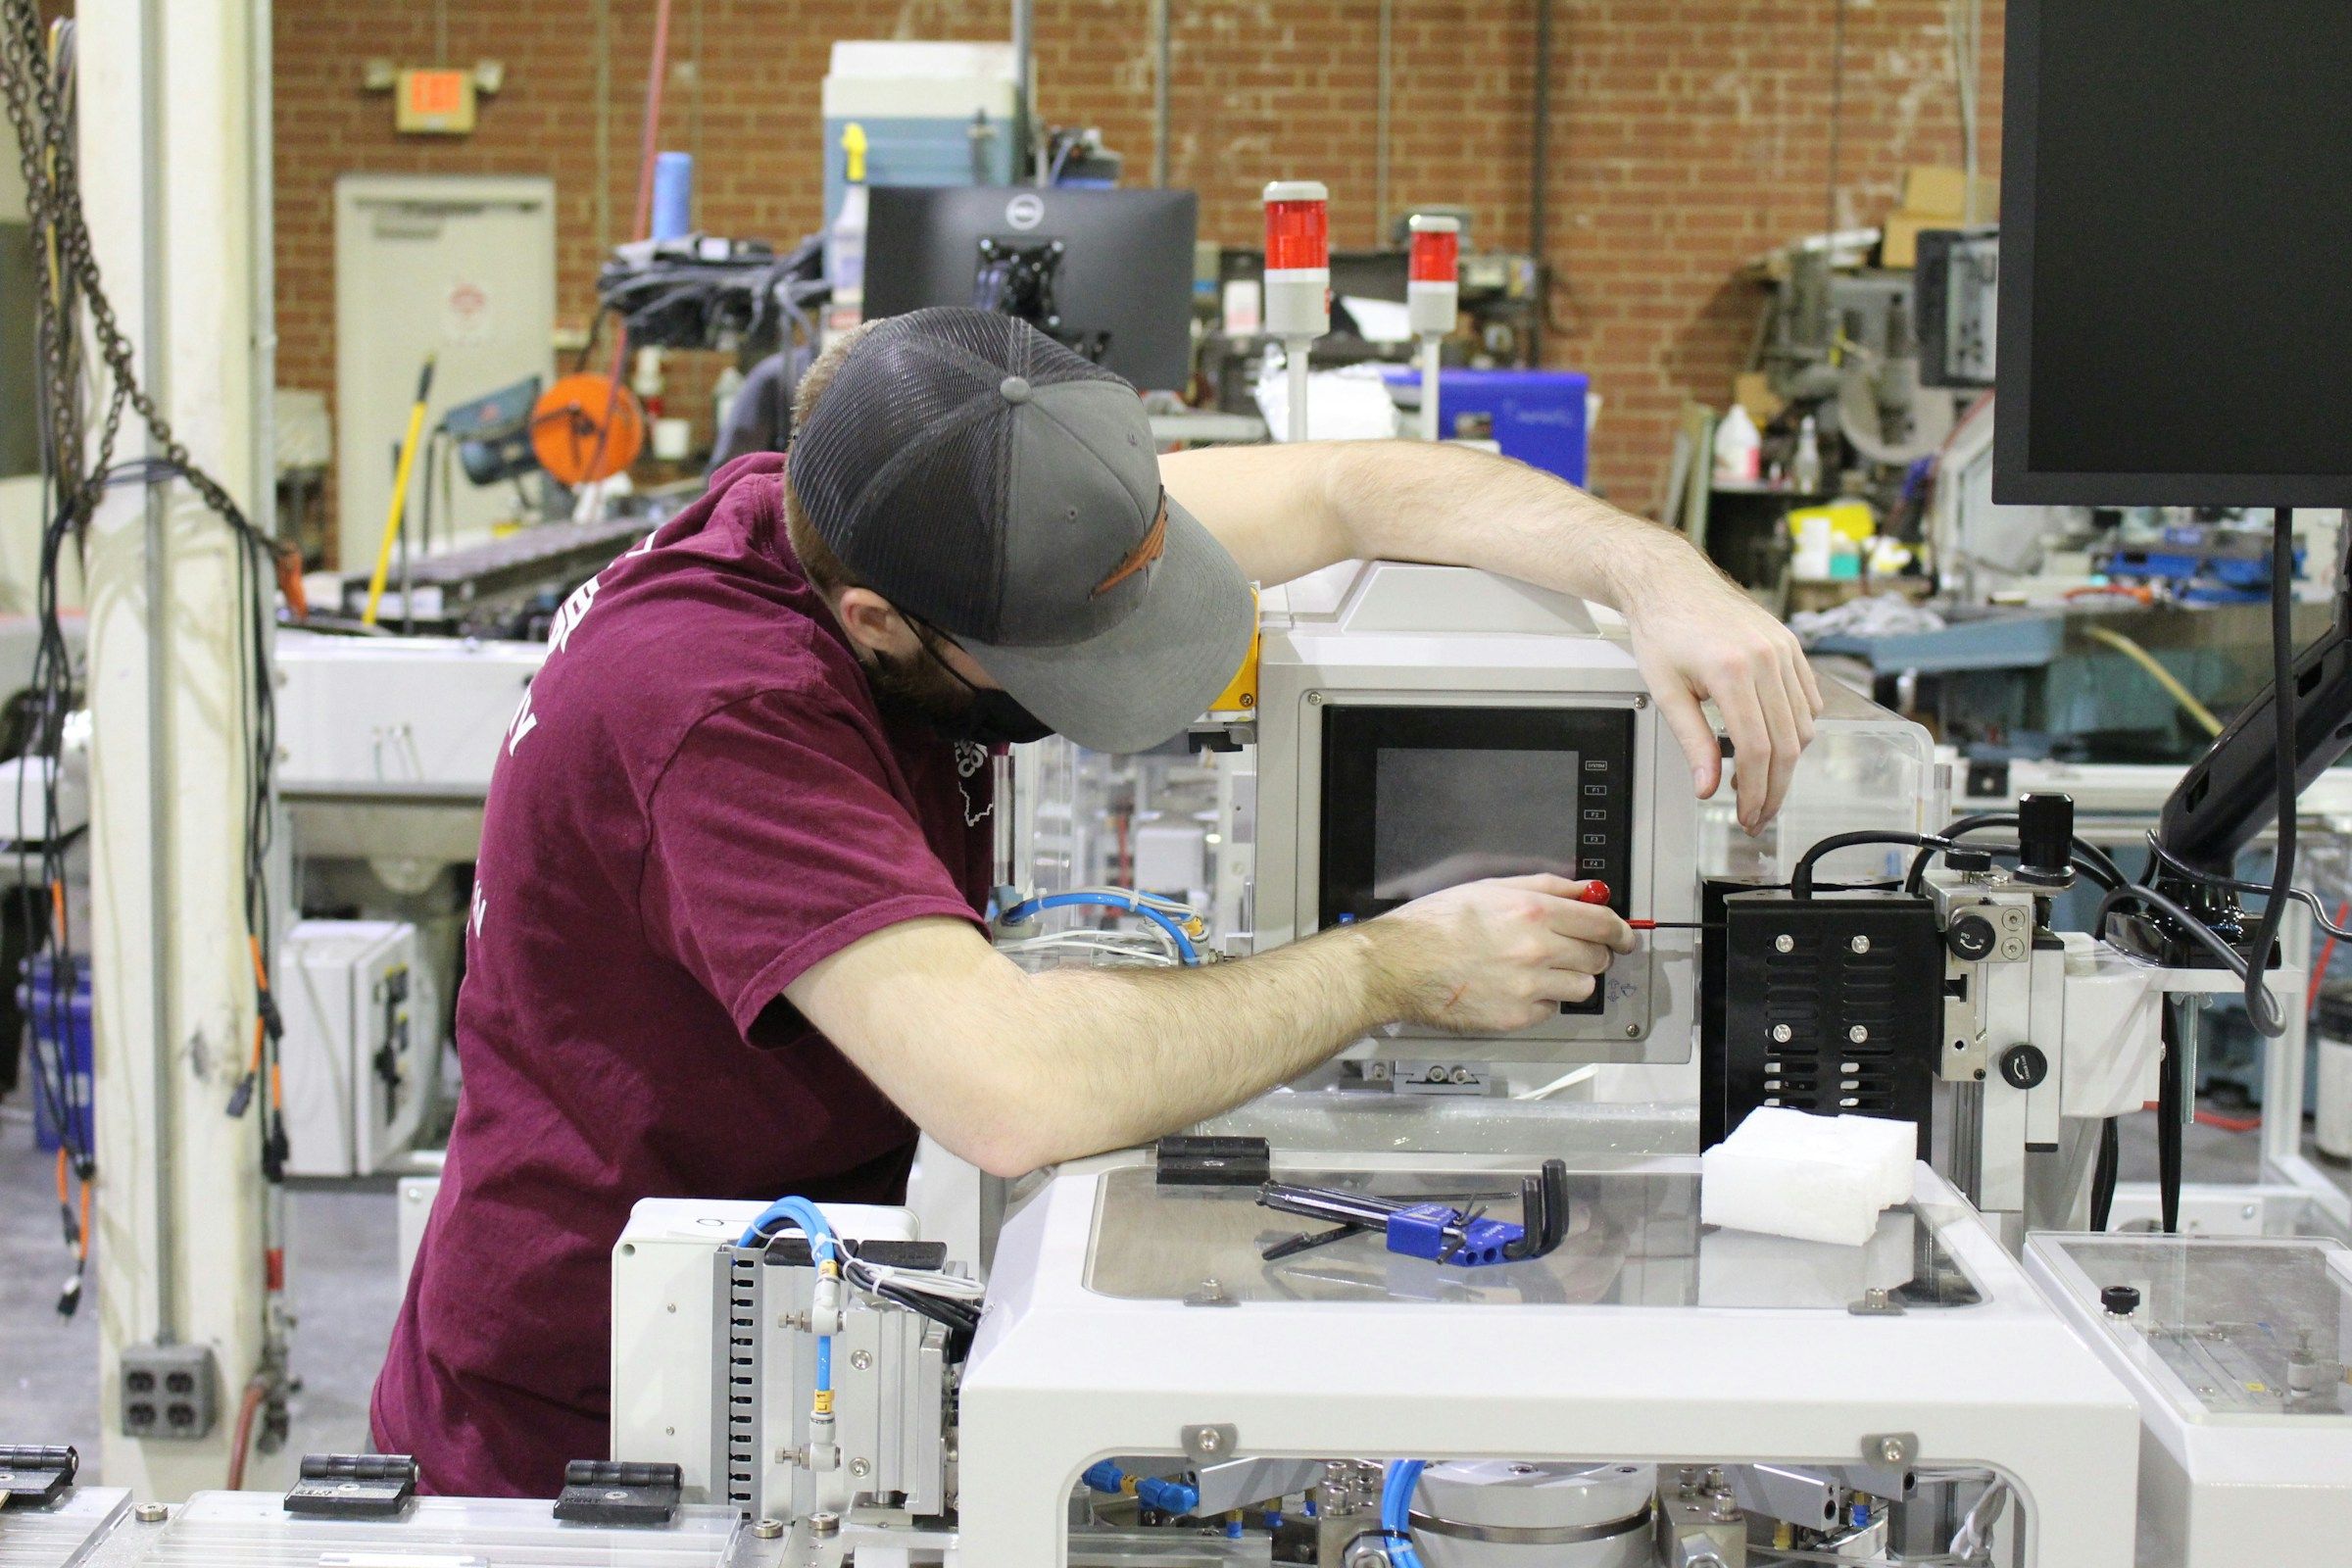
System wizji maszynowej zamienia światło odbite od produktu w decyzję o przyjęciu lub odrzuceniu w czasie rzeczywistym. Pełny stos ma cztery warstwy: kamera rejestruje obraz, oświetlenie uwidacznia wadę, oprogramowanie uruchamia algorytmy analizujące obraz i zwraca werdykt, a wyzwalacz przekazuje ten werdykt z powrotem do Twojego PLC. Tradycyjne systemy stacjonarne kosztują od 20 000 do 80 000 euro na jedno stanowisko kontroli, a do tego dochodzi czas integratora i przestój przy przezbrojeniu. To architektura, a nie marka, decyduje o tym, czy te pieniądze rozwiążą Twój problem.
Większość poradników o systemach wizji maszynowej zaczyna się od długiej lekcji historii o sensorach CCD i przejęciach firmy Cognex. My to pominiemy. Jeżeli zarządzasz linią produkcyjną i masz problem jakościowy, za którym człowiek sprawdzający ręcznie już nie nadąża, musisz zrozumieć trzy osie wyboru i mniej więcej to, ile każda z nich kosztuje w realnych warunkach produkcyjnych. Reszta to szczegóły, które poukłada Twój integrator.
Gdzie systemy wizji maszynowej mieszczą się w automatyce przemysłowej?
Nowoczesna fabryka działa w ciasnej pętli systemów automatyki: sterowniki PLC napędzają przenośniki, ramiona robotów pobierają i odkładają części, oprogramowanie MES śledzi każdy detal, a systemy wizji maszynowej pełnią rolę oczu całego tego stosu. Wytnij wizję z automatyki przemysłowej, a o wadach dowiesz się dopiero od klienta. Dodaj ją z powrotem, a ta sama automatyka, która już przesuwa części po linii, potrafi je także odrzucić, skierować do poprawki albo przekierować w locie. Wizja jest warstwą, która zamienia ruch w decyzję.
Naprowadzanie robotów to najczystszy przykład. Ramię sześcioosiowe nie wyjmie z pojemnika części ustawionej w przypadkowy sposób, jeżeli system wizyjny nie powie mu, gdzie ta część leży, jak jest obrócona i czy to wariant, którego oczekuje kolejne stanowisko. Właśnie dlatego robotyka i wizja maszynowa rozwijały się razem. Ten sam strumień obrazu, który wykrywa wady na stanowisku 7, może weryfikować montaż na stanowisku 8 i przekazywać sygnały korygujące do robotów na stanowisku 9. Im ciaśniejsza pętla, tym mniej braków dociera na koniec linii.
W warstwie algorytmów dominują dwa stosy oprogramowania. Biblioteki regułowe kodują intuicję ludzkiego eksperta: wykrywanie krawędzi, analizę plam, dopasowanie wzorców i skalibrowane pomiary wymiarów. Stosy oparte na AI, przede wszystkim głębokie sieci konwolucyjne, uczą się tych samych wzorców z opisanych obrazów i generalizują na warianty, których żadna reguła nigdy nie widziała. Większość produkcyjnych rozwiązań wizji maszynowej łączy dziś oba podejścia: funkcje regułowe obsługują kontrole deterministyczne, a głębokie uczenie te nieuporządkowane, kosmetyczne.
Co właściwie liczy się jako system wizji maszynowej?
Cały stos działa jak jedna pętla: kamera rejestruje obraz, oświetlenie uwidacznia wadę, oprogramowanie analizuje obraz i zwraca werdykt, a wyzwalacz wraz z wyjściem przekazuje ten werdykt do Twojego PLC albo do mechanizmu odrzutu. Każda warstwa jest kompromisem wobec pozostałych. Tanie oświetlenie wymusza droższe oprogramowanie. Szybsza kamera potrafi uprościć logikę wyzwalania. System działa tylko tak dobrze, jak jego najsłabsza warstwa, i dlatego większość nieudanych wdrożeń wizji maszynowej okazuje się problemem oświetlenia przebranym za problem oprogramowania.
Wszystko prostsze od tego, na przykład laserowy czujnik odległości albo bariera fotoelektryczna, jest czujnikiem obecności, a nie systemem wizyjnym. Wszystko większe, na przykład pełne stanowisko kontroli jakości z robotami i bramkami odrzutu, nadal jest w rdzeniu systemem wizyjnym, tylko opakowanym w więcej sprzętu. To samo dotyczy szerszej kategorii rozwiązań wizyjnych sprzedawanych jako gotowe urządzenia: pod maską znajdziesz ten sam czterowarstwowy stos przetwarzania obrazu w innym opakowaniu, a logika kontroli jakości i tak przechodzi przez tę samą warstwę wyzwalania.
Głębsze omówienie poszczególnych komponentów, czyli kamer, obiektywów, oświetlenia i dostawców oprogramowania, znajdziesz w naszym poradniku o przemysłowym przetwarzaniu obrazu, który przechodzi przez każdą warstwę stosu z przykładowymi dostawcami i widełkami cenowymi.
Zanim pójdziesz dalej, warto zapamiętać jedną liczbę. Z reguły chcesz mieć co najmniej 20 do 30 pikseli na najmniejszej wadzie, którą musisz wychwycić. Zarysowanie o długości 0,3 milimetra na detalu wypełniającym kadr 12 megapikseli jest trudne do wykrycia. To samo zarysowanie na detalu wypełniającym kadr 2 megapikseli jest niemożliwe do wykrycia. Rozdzielczość sensora, dobór obiektywu i odległość robocza wyznaczają ten sufit, zanim w ogóle wejdzie w grę oprogramowanie.
Co tak naprawdę robi każda warstwa systemu wizji maszynowej?
Cztery warstwy nie są jednakowo drogie ani jednakowo ważne na każdej linii. Kontrola powierzchni błyszczącego metalu stoi i upada na oświetleniu. Szybka linia rozlewnicza stoi i upada na czasie migawki oraz opóźnieniu wyzwalania. To, która warstwa wykonuje główną pracę na Twojej linii, mówi Ci, gdzie warto wydać pieniądze. Ta sama logika dotyczy każdego podsystemu za drzwiami szafy, od okablowania zasilającego po moduł, na którym działa inferencja.
Kamera i obiektyw
Zestaw kamery i obiektywu wyznacza to, co system jest fizycznie w stanie zobaczyć. Rozdzielczość sensora, rozmiar piksela i ogniskowa obiektywu razem decydują o polu widzenia i najmniejszym wykrywalnym szczególe. Kamery przemysłowe zaczynają się od sensorów 1 MP z migawką globalną za 400 euro, a kończą na sensorach naukowych 50 MP powyżej 8 000 euro. Aparaty w nowoczesnych smartfonach mają od 12 do 48 MP i obliczeniowe składanie klatek, co stawia dzisiejszego iPhone'a wyżej niż większość kamer przemysłowych poniżej 2 000 euro w tych zadaniach kontroli, do których da się go zamontować.
Akwizycja obrazu jest miejscem, w którym zaczyna się reszta stosu. Typowe stanowisko stacjonarne pobiera cyfrowy obraz z sensora przez GigE Vision, USB3 Vision albo Camera Link, czasem przez dedykowaną kartę akwizycji, która buforuje i wstępnie przetwarza dane pikselowe, zanim przekaże je do hosta. Karty akwizycji były kiedyś obowiązkowe przy kamerach liniowych i szybkich, a w metrologii nadal są częste, bo liczy się tam każda mikrosekunda opóźnienia. Nowoczesna akwizycja oparta na sieci Ethernet zjadła większość niższego segmentu rynku, bo karty GigE Vision mogą pracować obok zwykłych kart sieciowych. Przy sensorach powyżej 25 MP pracujących z pełną liczbą klatek dedykowane karty akwizycji wciąż się bronią.
Oświetlenie
Oświetlenie to warstwa, która zawodzi najczęściej, bo to ją kupujący najczęściej pomijają na etapie specyfikacji. Warunki oświetleniowe w hali produkcyjnej zmieniają się między zmianami, porami roku i kątem światła wpadającego przez świetliki. Stacjonarny system wizji maszynowej potrzebuje własnego, osłoniętego źródła światła, żeby obraz widziany przez kamerę był identyczny o 03:00 w niedzielę w lutym i o 13:00 w środę w lipcu. Wybór oświetlenia (pierścieniowe, listwowe, tylne, kopułowe, ciemnego pola, strukturalne) dyktuje wada, a nie preferencja. To stabilne warunki oświetleniowe dają modelowi powtarzalność na wszystkich zmianach.
Oprogramowanie
Oprogramowanie podejmuje właściwą decyzję. Biblioteki regułowe takie jak Halcon, VisionPro czy OpenCV dopasowują wzorce, mierzą wymiary i porównują natężenia z progami przy użyciu klasycznych algorytmów (wykrywanie krawędzi, analiza plam, dopasowanie geometryczne). Stosy oparte na AI uruchamiają konwolucyjne sieci neuronowe, najczęściej nadzorowane klasyfikatory i detektory, które uczą się z kilkuset obrazów referencyjnych tego, jak wygląda „dobry” detal. Głębokie uczenie pozwala pominąć ręczne projektowanie cech i szybciej ruszyć z wadami kosmetycznymi, których klasyczne algorytmy nie potrafią opisać. Do warstwy oprogramowania należy też środowisko inferencji, które może stać na PC, w kamerze inteligentnej, na wbudowanym urządzeniu brzegowym albo w smartfonie, i które dyktuje szybkość przetwarzania całej pętli.
Wyzwalanie i wyjście
Wyzwalanie i wyjście to hydraulika całego układu. Czujnik fotoelektryczny albo enkoder mówi kamerze, kiedy detal jest w kadrze. Decyzja (dobry, zły, zły z podaniem przyczyny) wraca do PLC po cyfrowych wejściach i wyjściach, przez EtherNet/IP albo PROFINET, a sterownik uruchamia odstrzał sprężonym powietrzem, ramię robota, stanowisko znakowania albo po prostu licznik. Budżety opóźnień są napięte: linia o wydajności 300 sztuk na minutę daje systemowi 200 milisekund na zarejestrowanie obrazu, decyzję i sygnał.
Jak wizja maszynowa oparta na regułach wypada obok wizji opartej na AI?
Najstarszy podział w wizji maszynowej przebiega między systemami regułowymi a systemami opartymi na AI. Cognex, Keyence i każda klasyczna biblioteka (Halcon, OpenCV, VisionPro) wyrosły ze świata reguł. System jest programowany tak, żeby szukać konkretnych cech. Otwór ma mieć 4,2 milimetra średnicy. Logo ma leżeć 12 milimetrów od lewej krawędzi. Powierzchnia ma być jednolicie szara, z odchyleniem standardowym poniżej progu. Algorytmy są deterministyczne i łatwe do audytu, i dlatego metrologia oraz weryfikacja montażu nadal się na nich opierają.
Podejście regułowe działa znakomicie, kiedy Twój produkt jest powtarzalny, wady są zdefiniowane geometrycznie, a oświetlenie jest zablokowane na sztywno. Rozpada się w chwili, w której rzeczywistość robi się nieuporządkowana. Inna partia surowca, nowy wariant produktu, zmiana światła wpadającego przez świetlik nad linią i nagle wskaźnik fałszywych odrzutów podwaja się z dnia na dzień.
Systemy oparte na AI odwracają tę logikę. Podejście działa w dwóch etapach. Zaczynasz od pokazania modelowi przykładów dobrych detali, żeby mógł oznaczyć wszystko, co wygląda nietypowo, co wydobywa kandydatów na wady, zanim ktokolwiek je opisze. Potem opisujesz te wady, grupujesz je w typy i trenujesz nadzorowane modele detekcji, które klasyfikują każdą z nich. Ten drugi krok sprawia, że podejście jest odporne na produkcji, z wysoką precyzją i konkretnym werdyktem dla każdego detalu zamiast zwykłego sygnału dobry albo zły. Ten kompromis rozłożyliśmy na części w naszej praktycznej definicji kontroli wizualnej z AI i pokazaliśmy, ile każde z podejść kosztuje w utrzymaniu, kiedy już stoi w szafie.
Praktyczna różnica ujawnia się wtedy, kiedy zmienia się Twoja produkcja. System regułowy wymaga przeprogramowania przez integratora, co zwykle oznacza zlecenie zmiany i od trzech do sześciu tygodni. System oparty na AI potrzebuje świeżych obrazów referencyjnych, które operator linii zbierze w godzinę, a sam model zoptymalizujesz bez otwierania szafy. Dla zakładu, który w ciągu roku prowadzi więcej niż trzy warianty produktu, ta różnica narasta bardzo szybko.
Kiedy w systemie wizji maszynowej potrzebujesz kilku kamer?
Druga oś to liczba ujęć, których potrzebujesz. System jednokamerowy jest domyślnym wyborem dla produktów płaskich albo walcowych sprawdzanych z jednej strony: etykiety na butelkach, wady powierzchni blachy, jakość nadruku na kartonach. Jedna kamera, jeden obiektyw, jeden układ oświetlenia i jedna decyzja.
Systemy wielokamerowe wchodzą do gry wtedy, kiedy wady mogą wystąpić na dowolnej ścianie detalu trójwymiarowego. Obrabiana obudowa aluminiowa może potrzebować czterech kamer dookoła, żeby wychwycić zarysowania z każdej strony. Detal wtryskiwany z obszarami przezroczystymi i nieprzezroczystymi może wymagać dwóch kamer o różnych kątach oświetlenia, wyzwalanych jedna po drugiej.
Układ wielokamerowy z grubsza podwaja, a bywa że poczwórnie zwiększa koszt sprzętu i oprogramowania. Mnoży też złożoność synchronizacji. Jeżeli kamera 1 widzi detal w chwili T, a kamera 3 w chwili T plus 80 milisekund, oprogramowanie musi zszyć obie klatki z tym samym identyfikatorem detalu. Systemy klasyczne robią to enkoderami wyzwalanymi ze sterownika PLC. Systemy AI robią to inferencją liczoną osobno dla każdej kamery i wspólną warstwą logiki odrzutu.
Zasada praktyczna brzmi tak: zacznij od jednej kamery. Przechodź na układ wielokamerowy dopiero wtedy, kiedy audyt wad pokaże, że ponad 15% wad wychodzących poza zakład powstaje na ścianach, których pojedyncza kamera nie widzi.
Jakich typów sensorów używają kamery przemysłowe?
Typ sensora to pierwsza decyzja sprzętowa po wyborze między regułami a AI oraz między jedną kamerą a wieloma. To, co wybierzesz, zależy od tego, czy detal się porusza, czy potrzebujesz informacji o głębi i czy wada jest w ogóle widoczna w zwykłym świetle. Większość kamer przemysłowych nadal wychodzi z fabryki z sensorem CCD albo, dziś znacznie częściej, CMOS, a wybór między nimi kształtuje kompromis między jednorodnością pikseli, szybkością odczytu i ceną.
Kamery matrycowe a kamery liniowe
Kamery matrycowe rejestrują pełną klatkę 2D przy każdym wyzwoleniu. Obsługują niemal każdą kontrolę detali pojedynczych: butelki, kartony, części obrabiane i podzespoły elektroniczne. Kamery liniowe rejestrują pojedynczy rząd pikseli i budują obraz linia po linii, wykorzystując ruch detalu przed sensorem. Kamery liniowe dominują w kontroli wstęgi (papier, folia, tkanina, szkło) i w blachach podawanych z rolki, bo dają bardzo wysoką rozdzielczość wzdłuż kierunku ruchu bez kupowania ogromnego sensora matrycowego. Połącz kamerę liniową z kartą akwizycji i stroboskopową listwą świetlną, a będziesz sprawdzać ruchomą wstęgę przy kilku metrach na sekundę ze szczegółem poniżej milimetra.
Systemy wizyjne 3D
Kiedy wada jest geometryczna, na przykład brakująca śruba, wypaczona powierzchnia albo zła wysokość, obraz 2D często nie wystarcza. Systemy wizyjne 3D używają stereowizji (dwie kamery), światła strukturalnego (projektor plus kamera), triangulacji laserowej (linia lasera plus kamera) albo sensorów czasu przelotu, żeby odtworzyć głębię. Kosztują od dwóch do czterech razy więcej niż systemy 2D, i dlatego większość zakładów rezerwuje je do zadań, które naprawdę ich wymagają: pobierania z pojemnika z naprowadzaniem robota, kontroli spoin i weryfikacji wymiarów złożonych detali.
Obrazowanie hiperspektralne i podczerwone
Niektóre wady są niewidoczne dla zwykłej kamery RGB: wilgoć pod powłoką, zanieczyszczenie w produkcie spożywczym albo rozwarstwienie wewnątrz przezroczystej warstwy. Kamery bliskiej podczerwieni, krótkofalowej podczerwieni i hiperspektralne wyłapują pasma długości fal, które umykają ludzkiemu oku i sensorom konsumenckim. Są drogie (od 15 000 do 80 000 euro za kamerę) i powolne, więc pojawiają się najczęściej w branży spożywczej, farmacji, rolnictwie i recyklingu, a nie w ogólnej produkcji.
Jakie układy oświetlenia sprawdzają się w wizji przemysłowej?
Wybór oświetlenia decyduje o tym, czy dostaniesz system działający od pierwszego dnia, czy taki, który wymaga półrocznego strojenia. Właściwa odpowiedź zależy od powierzchni, typu wady i kontrastu, jaki musisz uzyskać w normalnych warunkach oświetleniowych panujących na linii.
Oświetlenie pierścieniowe i listwowe
Lampy pierścieniowe otaczają obiektyw i dają równomierne, w większości rozproszone oświetlenie powierzchni płaskich albo lekko zakrzywionych. Lampy listwowe stoją obok detalu pod kontrolowanym kątem. Jedne i drugie są końmi pociągowymi ogólnej kontroli: sprawdzanie obecności, odczyt etykiet, OCR i proste zarysowania powierzchni metalu albo tworzywa. Są tanie (od 50 do 400 euro), łatwe w montażu i wybaczają błędy ustawienia.
Oświetlenie tylne, kopułowe i ciemnego pola
Oświetlacze tylne stoją za detalem, dzięki czemu kamera widzi sylwetkę. Są nie do pobicia przy pomiarach wymiarów detali nieprzezroczystych i przy produktach przezroczystych, które ukrywają wady na jasnym tle. Lampy kopułowe owijają detal rozproszonym światłem i zabijają odbicia lustrzane na powierzchniach błyszczących (anodowane aluminium, polerowane tworzywo, lakierowany metal). Oświetlenie ciemnego pola muska powierzchnię pod małym kątem, dzięki czemu zarysowania i wgłębienia wyskakują jako jasne linie na ciemnym tle, czyli odwrotnie niż przy oświetleniu pierścieniowym, które zwykle je rozmywa.
Oświetlenie strukturalne i laserowe
Światło strukturalne rzuca na detal znany wzorzec (paski, punkty, siatkę), dzięki czemu kamera odtwarza geometrię powierzchni ze zniekształcenia tego wzorca. To koń pociągowy wizji 3D w fabrykach. Oświetlenie linią lasera robi to samo dla systemów triangulacji laserowej, które skanują wysokie albo zakrzywione detale z bardzo wysoką rozdzielczością. Oba układy potrzebują ciemniejszego otoczenia i zwykle przyjeżdżają w komplecie z systemem 3D, zamiast być dobierane osobno.
Jak wdraża się systemy wizji maszynowej?
Po sensorze i oświetleniu kolejną decyzją jest to, gdzie faktycznie działa kontrola. Model wdrożenia napędza nakłady inwestycyjne, zajętą przestrzeń i to, jaką część systemu da się przenieść gdzie indziej, kiedy zmieni się miks produktów. Każda z poniższych opcji przyjeżdża jako rozpoznawalny moduł, który integrator wstawi do szafy.
Wizja maszynowa oparta na PC
Systemy oparte na PC łączą jedną albo kilka kamer przemysłowych z dedykowanym komputerem przemysłowym, na którym działa oprogramowanie regułowe albo AI. Dają największą elastyczność (wiele kamer, własna logika, złożone potoki) i największy zapas mocy obliczeniowej na modele AI, ale zajmują najwięcej miejsca w szafie i wymagają najwięcej pracy inżynierskiej przy uruchomieniu. Typowe nakłady na jedno stanowisko mieszczą się między 25 000 a 80 000 euro.
Kamery inteligentne
Kamery inteligentne łączą sensor, procesor oraz wejścia i wyjścia w jednej obudowie. Cognex In-Sight, Keyence CV-X i Basler ace to znane przykłady kamer inteligentnych dostarczanych jako pojedynczy moduł. Łatwiej je zainstalować, są tańsze niż stanowisko oparte na PC i idealnie pasują do kontroli jednokamerowych z przewidywalną logiką regułową. Kompromisem jest ograniczona moc obliczeniowa, więc cięższe modele AI nie zawsze mieszczą się na kamerze inteligentnej, a złożone układy wielokamerowe i tak odsyłają Cię do architektury opartej na PC.
Urządzenia brzegowe i praca na flocie urządzeń
Najnowszy model wdrożenia wykorzystuje małe wbudowane urządzenia brzegowe (płytki klasy Jetson, smartfony, wzmocnione tablety), które uruchamiają inferencję AI lokalnie i łączą się z zapleczem do zarządzania flotą i aktualizacji modeli. iPhone'y w tej kategorii wnoszą sensory 12 MP z migawką globalną, Neural Engine, który uruchamia modele konwolucyjne w czasie rzeczywistym, i pięcioletni cykl życia sprzętu na urządzeniu, które operator i tak umie obsługiwać. To właśnie sprawia, że kontrola oparta na flocie urządzeń ma sens komercyjny.
Jakie są najczęstsze zastosowania wizji maszynowej?
Pięć zastosowań wizji maszynowej pokrywa większość zainstalowanej bazy w produkcji detali pojedynczych. Wykrywanie wad kosmetycznych i strukturalnych to sztandarowy przypadek: zarysowania, wgłębienia, pustki, zanieczyszczenia i brakujące elementy. Weryfikacja montażu potwierdza, że wielokrokowy montaż wyszedł z gniazda z każdym łącznikiem, etykietą i komponentem na swoim miejscu i we właściwej orientacji. Odczyt kodów kreskowych i znakowania bezpośredniego DPM napędza identyfikowalność w opakowaniach, motoryzacji i elektronice. Metrologia mierzy krytyczne wymiary względem tolerancji konstrukcyjnych i często zastępuje ręczne sprawdziany. Naprowadzanie robotów podaje położenie detalu do ramienia, żeby mogło pobrać, odłożyć i zorientować części, które nie są idealnie ustawione w oprzyrządowaniu.
Listę zamykają jeszcze dwa zastosowania. Pierwsze to sprawdzanie obecności i braku, najprostsza ze wszystkich funkcji: czy uszczelka jest na miejscu, czy wieczko jest zamknięte, czy plomba jest nienaruszona. Drugie to dopasowanie wzorca na potrzeby precyzyjnego pozycjonowania, które zasila głowice dozujące, znakowarki laserowe i maszyny pick-and-place potrzebujące układu odniesienia. Każdy z tych przypadków żyje albo umiera na walidacji względem prawdy terenowej, i dlatego pilotaż na 200 do 500 opisanych obrazach jest wart więcej niż trzy miesiące prezentacji u dostawców.
Powtarzalność odróżnia system wizyjny, który rozwiązuje realny problem jakościowy, od takiego, który rozjeżdża się po pierwszym przezbrojeniu. Przydatny test terenowy polega na przepuszczeniu przez system tych samych 50 detali dobrych i 50 złych przez trzy kolejne zmiany. Jeżeli werdykt dla każdego detalu jest za każdym razem taki sam, masz powtarzalność. Jeżeli dwa z tych 50 detali zmienią werdykt przy zmianie brygady, problemem jest oświetlenie albo model, a nie optyka, i masz pracę do wykonania, zanim zaczniesz jeszcze bardziej zacieśniać tolerancje.
Czym różni się wizja stacjonarna od wizji opartej na flocie urządzeń?
Trzecia oś jest najnowsza i to właśnie ją większość poradników nadal pomija. Tradycyjnie każde stanowisko kontroli było stacjonarne. Kamera na sztywnym uchwycie, lampa pierścieniowa, szczelna obudowa i kabel do sterownika w szafie. Instalacja zajmuje od dwóch do czterech tygodni, a uruchomienie kolejne dwa. Takiego stanowiska nie da się przenieść bez ponownego uruchamiania od zera.
Kontrola oparta na flocie urządzeń to mobilna alternatywa, która stała się praktyczna w ciągu ostatnich dwóch lat dzięki małym sensorom (nowoczesne smartfony są dziś kamerami o najwyższej rozdzielczości, na jakie stać większość fabryk) i AI działającej lokalnie na urządzeniu. Taki system to zestaw przenośnych urządzeń kontrolnych, które dowolny operator podnosi, stawia przed linią i uruchamia kontrolę wyrywkową albo stuprocentową w tym samym środowisku produkcyjnym i na tym samym procesie, pod który linia została zbudowana.
Ma to znaczenie z trzech powodów. Po pierwsze, płacisz za zadanie kontrolne, a nie za kamerę przykręconą do ramy, więc dodanie nowego punktu kontroli jest decyzją na jedną zmianę, a nie projektem inwestycyjnym. Po drugie, ten sam sprzęt może sprawdzać trzy różne linie w poniedziałek, środę i piątek, jeżeli pozwala na to takt produkcji. Po trzecie, kontrola może przemieszczać się razem z produktem: na stanowisko przed pakowaniem, na wózek na końcu wąskiego gardła albo do laboratorium jakości na głębsze badanie próbek. Ta sama flota pokrywa wiele zastosowań bez dokupowania optyki do każdego z nich.
To sposób montażu decyduje o tym, czy takie podejście sprawdzi się w prawdziwym zakładzie. Ze ściskiem magnetycznym, statywem albo uchwytem w stałej pozycji ten sam iPhone ustawisz w 90 sekund na jednym stanowisku i przestawisz na inne po przerwie obiadowej. Nasz poradnik montażu iPhone'a na linii produkcyjnej przechodzi przez trzy wzorce, które widzimy najczęściej, pokazuje ile każdy z nich kosztuje i gdzie każdy zawodzi.
W Enao skupiamy się dokładnie na tej kategorii. Jako startup dostarczający rozwiązania wizji maszynowej oparte na flocie urządzeń wchodzimy dokładnie tam, gdzie dostawcy stacjonarni wypadają z gry przez cenę. Zestaw oparty na iPhone'ie i lampie pierścieniowej za 80 euro zastępuje stanowisko stacjonarne za 80 000 euro w użytecznym podzbiorze zadań kontrolnych, zwłaszcza tam, gdzie wolumeny albo liczba wariantów nie uzasadniają stanowiska na stałe.
Która architektura wizji maszynowej pasuje do której linii produkcyjnej?
Trzy osie dają osiem kombinacji. W praktyce pięć z nich pokrywa niemal każdy problem kontrolny w produkcji detali pojedynczych. Lista poniżej mapuje typowe wzorce linii na architekturę, która pasuje do wymagań aplikacyjnych, z jakimi przychodzisz.
- Linia wysokoseryjna z jednym produktem, wady zdefiniowane geometrycznie, jedna ściana: regułowa, jednokamerowa, stacjonarna. Myśl o rozlewni, druku etykiet i pomiarach uszczelek. Nakłady od 25 000 do 50 000 euro, zwrot poniżej dwóch lat, jeżeli udział wad wychodzących do klienta przekracza 0,3%.
- Linia średnioseryjna z częstymi zmianami wariantów, wady kosmetyczne i zróżnicowane: oparta na AI, jednokamerowa, na flocie urządzeń. Myśl o częściach meblowych, detalach obrabianych i lakierowanych obudowach. Nakłady poniżej 5 000 euro na start, rosną liniowo z liczbą stanowisk.
- Detal trójwymiarowy sprawdzany ze wszystkich stron, stabilny katalog wad: oparta na AI, wielokamerowa, stacjonarna. Myśl o obrabianych obudowach aluminiowych i detalach wtryskiwanych z powierzchniami krytycznymi. Nakłady od 50 000 do 120 000 euro, uzasadnione, kiedy koszt wady wypuszczonej do klienta przekracza 5 euro na detal.
- Ciągła wstęga albo materiał podawany z rolki przy dużej prędkości: regułowa, jedna kamera liniowa, stacjonarna. Myśl o papierze, folii, szkle i blasze. Nakłady od 30 000 do 80 000 euro, często zastępowane albo uzupełniane przez AI przy kontrolach kosmetycznych.
- Nowe zadanie kontrolne na linii, na której katalog wad jest jeszcze nieznany: oparta na AI, jednokamerowa, na flocie urządzeń. Myśl o świeżo przeprojektowanym detalu, nowym dostawcy albo skupisku reklamacji, którego nie umiesz jeszcze przypisać. Nakłady poniżej 2 000 euro na start, a na stanowisko stacjonarne przejdź dopiero wtedy, kiedy katalog wad się ustabilizuje.
Ostatni wzorzec to ten, który kupujący mylą najczęściej. Specyfikują stacjonarny, wielokamerowy system regułowy dla linii, na której nikt jeszcze nie wie, jak wygląda katalog wad. Sześć miesięcy później mają system za 90 000 euro, który wyłapuje trzy z siedmiu wad naprawdę istotnych. Start na flocie urządzeń przez pierwszy rok i przejście na stanowisko stacjonarne dopiero po ustabilizowaniu katalogu wad zwykle oszczędza dwie trzecie kosztu w całym cyklu życia.
Po stronie finansowej ten kompromis rozpisaliśmy w notatce o zakupach i budżetowaniu AI w produkcji, czyli w modelu, do którego prosimy nowych klientów o wpisanie własnych liczb z linii.
Które branże napędzają popyt na wizję maszynową?
Trzy branże odpowiadają za większość światowych wydatków na wizję maszynową. Zakłady motoryzacyjne używają wizji na każdym gnieździe zgrzewania, w każdej kabinie lakierniczej i na każdym stanowisku montażu końcowego, z ostrymi tolerancjami na panelach nadwozia i podzespołach silnika. Fabryki półprzewodników polegają na wizji na każdym kroku, od kontroli płytek przez montaż struktur po znakowanie obudowy, z powtarzalnością poniżej mikrometra przy prędkościach, którym żaden człowiek nie dorówna. Lotnictwo pracuje na mniejszych wolumenach i cięższych tolerancjach, gdzie każdy znacznik momentu, każda spoina i każda warstwa kompozytu potrzebuje walidacji powiązanej z dokumentacją montażu.
Poza tą trójką wizja maszynowa jest dziś osadzona w branży spożywczej, farmacji, elektronice, opakowaniach, logistyce, recyklingu, a coraz częściej też w meblarstwie i odzieży. Wspólnym mianownikiem jest proces produkcyjny, w którym wady są na tyle drogie, że wyłapanie ich przed wysyłką zwraca koszt kamer kilka razy. Tam, gdzie wolumeny są mniejsze albo wariantów jest więcej, systemy oparte na flocie urządzeń często wygrywają na TCO ze stanowiskami stacjonarnymi. Tam, gdzie wolumeny są duże, a produkt stabilny, rozwiązanie stacjonarne nadal wygrywa.
Jak systemy wizji maszynowej integrują się z PLC i MES?
System wizji maszynowej, który nie umie rozmawiać z resztą linii, jest bardzo drogim aparatem na zdjęcia. To pytanie o integrację decyduje o różnicy między stanowiskiem, które wyłapuje wady, a stanowiskiem, które faktycznie zmienia przepustowość, brakowość i identyfikowalność. Integratorzy biorą prawdziwe pieniądze za przerzucenie mostu między działającą kamerą a działającą linią.
Po stronie PLC systemy wizyjne publikują sygnały dobry, zły i awaria po cyfrowych wejściach i wyjściach w prostych przypadkach, a przez EtherNet/IP, PROFINET albo Modbus TCP tam, gdzie potrzeba bogatszych danych, takich jak klasa wady, położenie i identyfikator obrazu. Impuls odrzutu, wyzwolenie znakowarki, pobranie przez robota albo komenda zatrzymania linii zwykle żyją w sterowniku PLC i są wyzwalane werdyktem wizji w tym samym cyklu skanowania. Budżety opóźnień od 50 do 200 milisekund są zupełnie normalne.
Po stronie MES i jakości system przesyła każdą decyzję do bazy danych, często razem ze źródłowym obrazem. Ten strumień zasila wykresy Pareto przyczyn wad, genealogię partii dla złych detali i pulpity SPC, na które kierownicy jakości faktycznie patrzą. Systemy oparte na flocie urządzeń i połączone z chmurą obsługują to natywnie, bo z założenia są sieciowe. Starsze stanowiska stacjonarne często potrzebują dedykowanego łącznika do SCADA albo historiana, co jest jednym z ukrytych kosztów w ich trójletnim TCO. Zespoły IT, które i tak utrzymują szkielet MES, zwykle oszczędzą tygodnie pracy, traktując strumień z wizji jak zwykły punkt końcowy w sieci, a nie jak osobne łącze szeregowe.
Jaki jest ROI systemu wizji maszynowej?
Zwrot liczą trzy liczby: koszt wad, które system wyłapuje, praca, którą zastępuje albo wspiera, oraz jego własny koszt w całym cyklu życia. Linia wysyłająca 200 000 detali rocznie przy 0,5% wad wychodzących do klienta i koszcie 12 euro na wadę (poprawki, nota kredytowa, logistyka) traci 12 000 euro rocznie, zanim jakikolwiek system wizyjny w ogóle się pojawi. Wyłapanie 80% tych wad zwraca system oparty na flocie urządzeń za 25 000 euro w 2,6 roku, a stanowisko stacjonarne za 90 000 euro w 9,4 roku.
Drugą dźwignią jest praca ludzka. Osoba kontrolująca na pełnym etacie, przy koszcie całkowitym 50 000 euro rocznie, jest budżetem, z którym konkuruje kontrola automatyczna. Jeżeli system pokrywa 60% zadań tej osoby, oszczędność wynosi 30 000 euro rocznie, co samo w sobie zwraca większość wdrożeń na flocie urządzeń w ciągu 12 miesięcy i uwalnia tę osobę do trudniejszych przypadków.
Trzecia dźwignia leży wyżej w procesie. Wyłapanie wady na stanowisku 4 zamiast na końcu linii oszczędza koszt przerobu na każdej operacji między tymi dwoma punktami. Na dwunastokrokowej linii montażowej to często od trzech do pięciu euro na detal ponad pierwotny koszt wady. Modele ROI, które pomijają oszczędności wyżej w procesie, niedoszacowują wartości kontroli w linii o 30 do 50%.
Jak zrobić krótką listę systemów wizji maszynowej i nie żałować?
Trzy pytania skracają większość list o połowę. Odnoszą się wprost do wymagań aplikacyjnych, które Twoja linia naprawdę ma, a nie do listy funkcji, którą dostawca chce wygrać przetarg.
Po pierwsze, ile wariantów system ma obsłużyć w pierwszym roku życia? Jeżeli odpowiedź brzmi więcej niż trzy, podejście regułowe jest niemal na pewno złym wyborem, niezależnie od tego, jak niską cenę za detal masz na papierze.
Po drugie, co się dzieje, kiedy zmienia się katalog wad? Poproś dostawcę o dokładny proces i termin dodania nowej klasy wady po uruchomieniu. Dobra odpowiedź liczy się w godzinach i może ją wykonać operator linii. Zła odpowiedź liczy się w tygodniach i wymaga wizyty na miejscu. To samo pytanie dotyczy ponownego trenowania modelu, zmian w projekcie systemu i każdego dostrajania, które inżynierowie dostawcy muszą wykonać za kulisami.
Po trzecie, jaki jest całkowity koszt posiadania w ciągu trzech lat, a nie cena katalogowa? Stacjonarny system regułowy z cennika za 40 000 euro często kosztuje 120 000 euro przez trzy lata, kiedy doliczysz integrację, przeprogramowanie przy zmianach produktu i umowę serwisową. System AI na flocie urządzeń za 500 euro na urządzenie miesięcznie to 18 000 euro przez trzy lata, z aktualizacjami w cenie.
Jeżeli chcesz wejść głębiej w kryteria zakupowe, nasz przewodnik zakupowy po oprogramowaniu do kontroli wizualnej wymienia dziesięć pytań funkcjonalnych, o które klienci żałują, że nie zapytali przed podpisaniem umowy.
Jak zacząć z systemami wizji maszynowej?
Jeżeli właśnie oceniasz systemy wizji maszynowej, najszybszym sposobem na sprawdzenie, co pasuje do Twojej linii, jest dwutygodniowy pilotaż na jednym zadaniu kontrolnym. Wybierz wadę, która generuje najwięcej reklamacji, zbierz 200 obrazów referencyjnych dobrych detali i zobacz, czy system AI wskaże te złe bez podpowiadania mu, czego ma szukać.
Pilotaż na flocie z iPhone'em kosztuje poniżej 1 000 € w sprzęcie. Potrzebujesz odnowionego iPhone'a, lampy, kabli i uchwytu. Klasyczny system stacjonarny kosztuje 60 000 euro, zanim w ogóle dojdziesz do oferty. Eksperyment wychodzi taniej niż samo zapytanie ofertowe, a obrazy wysokiej jakości z nowoczesnego telefonu w zupełności wystarczą, żeby sprawdzić, czy problem kontrolny jest w ogóle rozwiązywalny, zanim ruszy jakikolwiek proces zakupowy.
Wyselekcjonowaną krótką listę dostawców AI działających w tym obszarze znajdziesz w naszym porównaniu najlepszych systemów wizyjnych AI na 2026 rok, które ocenia ośmiu dostawców pod kątem głębokości integracji, czasu do pierwszej kontroli i całkowitego kosztu posiadania.
Najczęściej zadawane pytania
Jak dokładny jest system wizji maszynowej na linii produkcyjnej?
Dokładność pierwszego dnia na dobrze zdefiniowanej wadzie wynosi od 80 do 90% dla systemów AI i od 90 do 99% dla systemów regułowych przy prostych kontrolach binarnych. Po pętlach zwrotnych na danych produkcyjnych dokładność AI rośnie do 95-99%, a dokładność regułowa zostaje tam, gdzie była, i rozsypuje się w chwili, w której produkty zaczynają się różnić. Liczba, którą faktycznie dostaniesz, zależy od warunków oświetleniowych, rozmiaru i jakości danych treningowych oraz od tego, jak duża jest wada względem pikseli sensora.
Ile trwa instalacja systemu wizji maszynowej?
Tradycyjne systemy stacjonarne potrzebują od czterech do ośmiu tygodni od zamówienia do pierwszej kontroli: od dwóch do czterech tygodni na dostawę i montaż sprzętu, a potem kolejne dwa tygodnie na uruchomienie i zaprogramowanie reguł. Systemy AI na flocie urządzeń ruszają w kilka dni. Rozpakowujesz iPhone'a, wpinasz go w uchwyt, trenujesz model na 200 obrazach referencyjnych i zaczynasz kontrolę. Kompromis polega na tym, że systemy stacjonarne obsługują wyższą przepustowość, kiedy już działają, a systemy flotowe łatwiej przenieść, kiedy zmienia się miks produktów.
Czy system wizji maszynowej poradzi sobie z wieloma wariantami produktu?
Systemy oparte na AI radzą sobie z wariantami dobrze. Zbierasz kilkaset nowych obrazów referencyjnych dla każdego wariantu, a model dostosowuje się w ciągu kilku godzin. Systemy regułowe męczą się z wariantami, bo każdy nowy produkt zwykle wymaga wizyty integratora i świeżej rundy programowania. Jeżeli Twoja linia prowadzi więcej niż trzy warianty rocznie, uwzględnij tę różnicę w całkowitym koszcie posiadania, zanim podpiszesz zamówienie.
Ile kosztuje system wizji maszynowej w 2026 roku?
Systemy stacjonarne kosztują od 20 000 do 80 000 euro na stanowisko kontroli, plus honorarium integratora od 5 000 do 15 000 euro i roczna umowa serwisowa. Systemy AI na flocie iPhone'ów zamykają się w kwocie poniżej 1 000 € na sprzęt (odnowiony iPhone, lampa, uchwyt, kable) plus subskrypcja oprogramowania, która zwykle wynosi od 300 do 600 euro na urządzenie miesięcznie. W perspektywie trzech lat wybrana architektura wpływa na koszt całkowity mocniej niż marka albo lista funkcji.
Kamera inteligentna czy system na PC: który model wdrożenia jest lepszy?
Kamery inteligentne wygrywają przy prostych kontrolach jednokamerowych, gdzie logika jest przewidywalna, a miejsca na linii brakuje. Systemy oparte na PC wygrywają wtedy, kiedy potrzebujesz wielu kamer, złożonych potoków, ciężkich modeli AI albo ścisłej integracji z własnym kodem. Praktyczna zasada: jeżeli kontrola wymaga więcej niż trzech reguł albo modelu głębokiego uczenia, który nie mieści się na kamerze inteligentnej, ścieżka oparta na PC jest tańsza przez trzy lata, choć pierwszego dnia wygląda drożej.
Wybrać kamerę liniową czy matrycową?
Kamery matrycowe pokrywają niemal każdą kontrolę detali pojedynczych w fabrykach: butelki, kartony, części obrabiane i elektronikę. Kamera liniowa jest właściwą odpowiedzią przy ciągłej kontroli wstęgi (papier, folia, szkło, blacha) i przy bardzo wysokiej rozdzielczości wzdłuż kierunku ruchu. Jeżeli Twój detal zatrzymuje się, zostaje sfotografowany i rusza dalej, właściwa jest kamera matrycowa. Jeżeli materiał porusza się w sposób ciągły i potrzebujesz każdego milimetra w wysokiej rozdzielczości, właściwa jest kamera liniowa.
Ile zwykle trwa integracja systemu wizji maszynowej?
Terminy integracji zależą od architektury. Stacjonarne stanowiska oparte na PC potrzebują zwykle od dwóch do czterech tygodni na projekt systemu, kolejnych dwóch na okablowanie i integrację z PLC oraz od dwóch do czterech tygodni na walidację względem wzorców, zanim właściciel linii podpisze odbiór. Wdrożenia na flocie urządzeń zwijają większość tego do kilku dni, bo urządzenie, model i punkt końcowy w sieci są zintegrowane fabrycznie. Zespoły inżynierskie, które mówią już EtherNet/IP i OPC-UA, zaoszczędzą kolejny tydzień na obu ścieżkach.
Najważniejsze wnioski
- System wizji maszynowej ma cztery warstwy (kamera, oświetlenie, oprogramowanie, wyzwalanie) i zamienia obrazy produktu w decyzje o przyjęciu lub odrzuceniu w czasie rzeczywistym, zwykle poniżej sekundy.
- Trzy osie architektury napędzają większość decyzji: reguły czy AI, jedna kamera czy wiele, stanowisko stacjonarne czy flota urządzeń.
- Typ sensora, układ oświetlenia i model wdrożenia (PC, kamery inteligentne albo urządzenia brzegowe) kształtują nakłady, zajętą przestrzeń i to, jaką część systemu da się przenieść przy zmianie miksu produktów.
- Systemy oparte na AI obsługują warianty produktu i zmieniający się katalog wad bez przeprogramowania, co ma największe znaczenie, kiedy Twoja linia prowadzi więcej niż trzy warianty rocznie.
- Kontrola na flocie iPhone'ów zastępuje stanowiska stacjonarne za 80 000 euro przy kontroli powierzchni, weryfikacji montażu i sprawdzaniu obecności, za ułamek kosztu w całym cyklu życia.
- Całkowity koszt posiadania w ciągu trzech lat jest zwykle lepszą miarą decyzji niż cena katalogowa: system stacjonarny z cennika za 40 000 euro często kosztuje 120 000 euro przez trzy lata.
Zacznij
Chcesz zobaczyć, jak Enao Vision działa na Twojej linii? Wypróbuj demo albo od razu zacznij za darmo na iPhone'ie, którego już masz w zakładzie, bez kupowania nowego sprzętu.
Explore with AI
Discuss this article with your favorite AI assistant
