2026'da makine görüşü sistemleri: tipler ve seçim

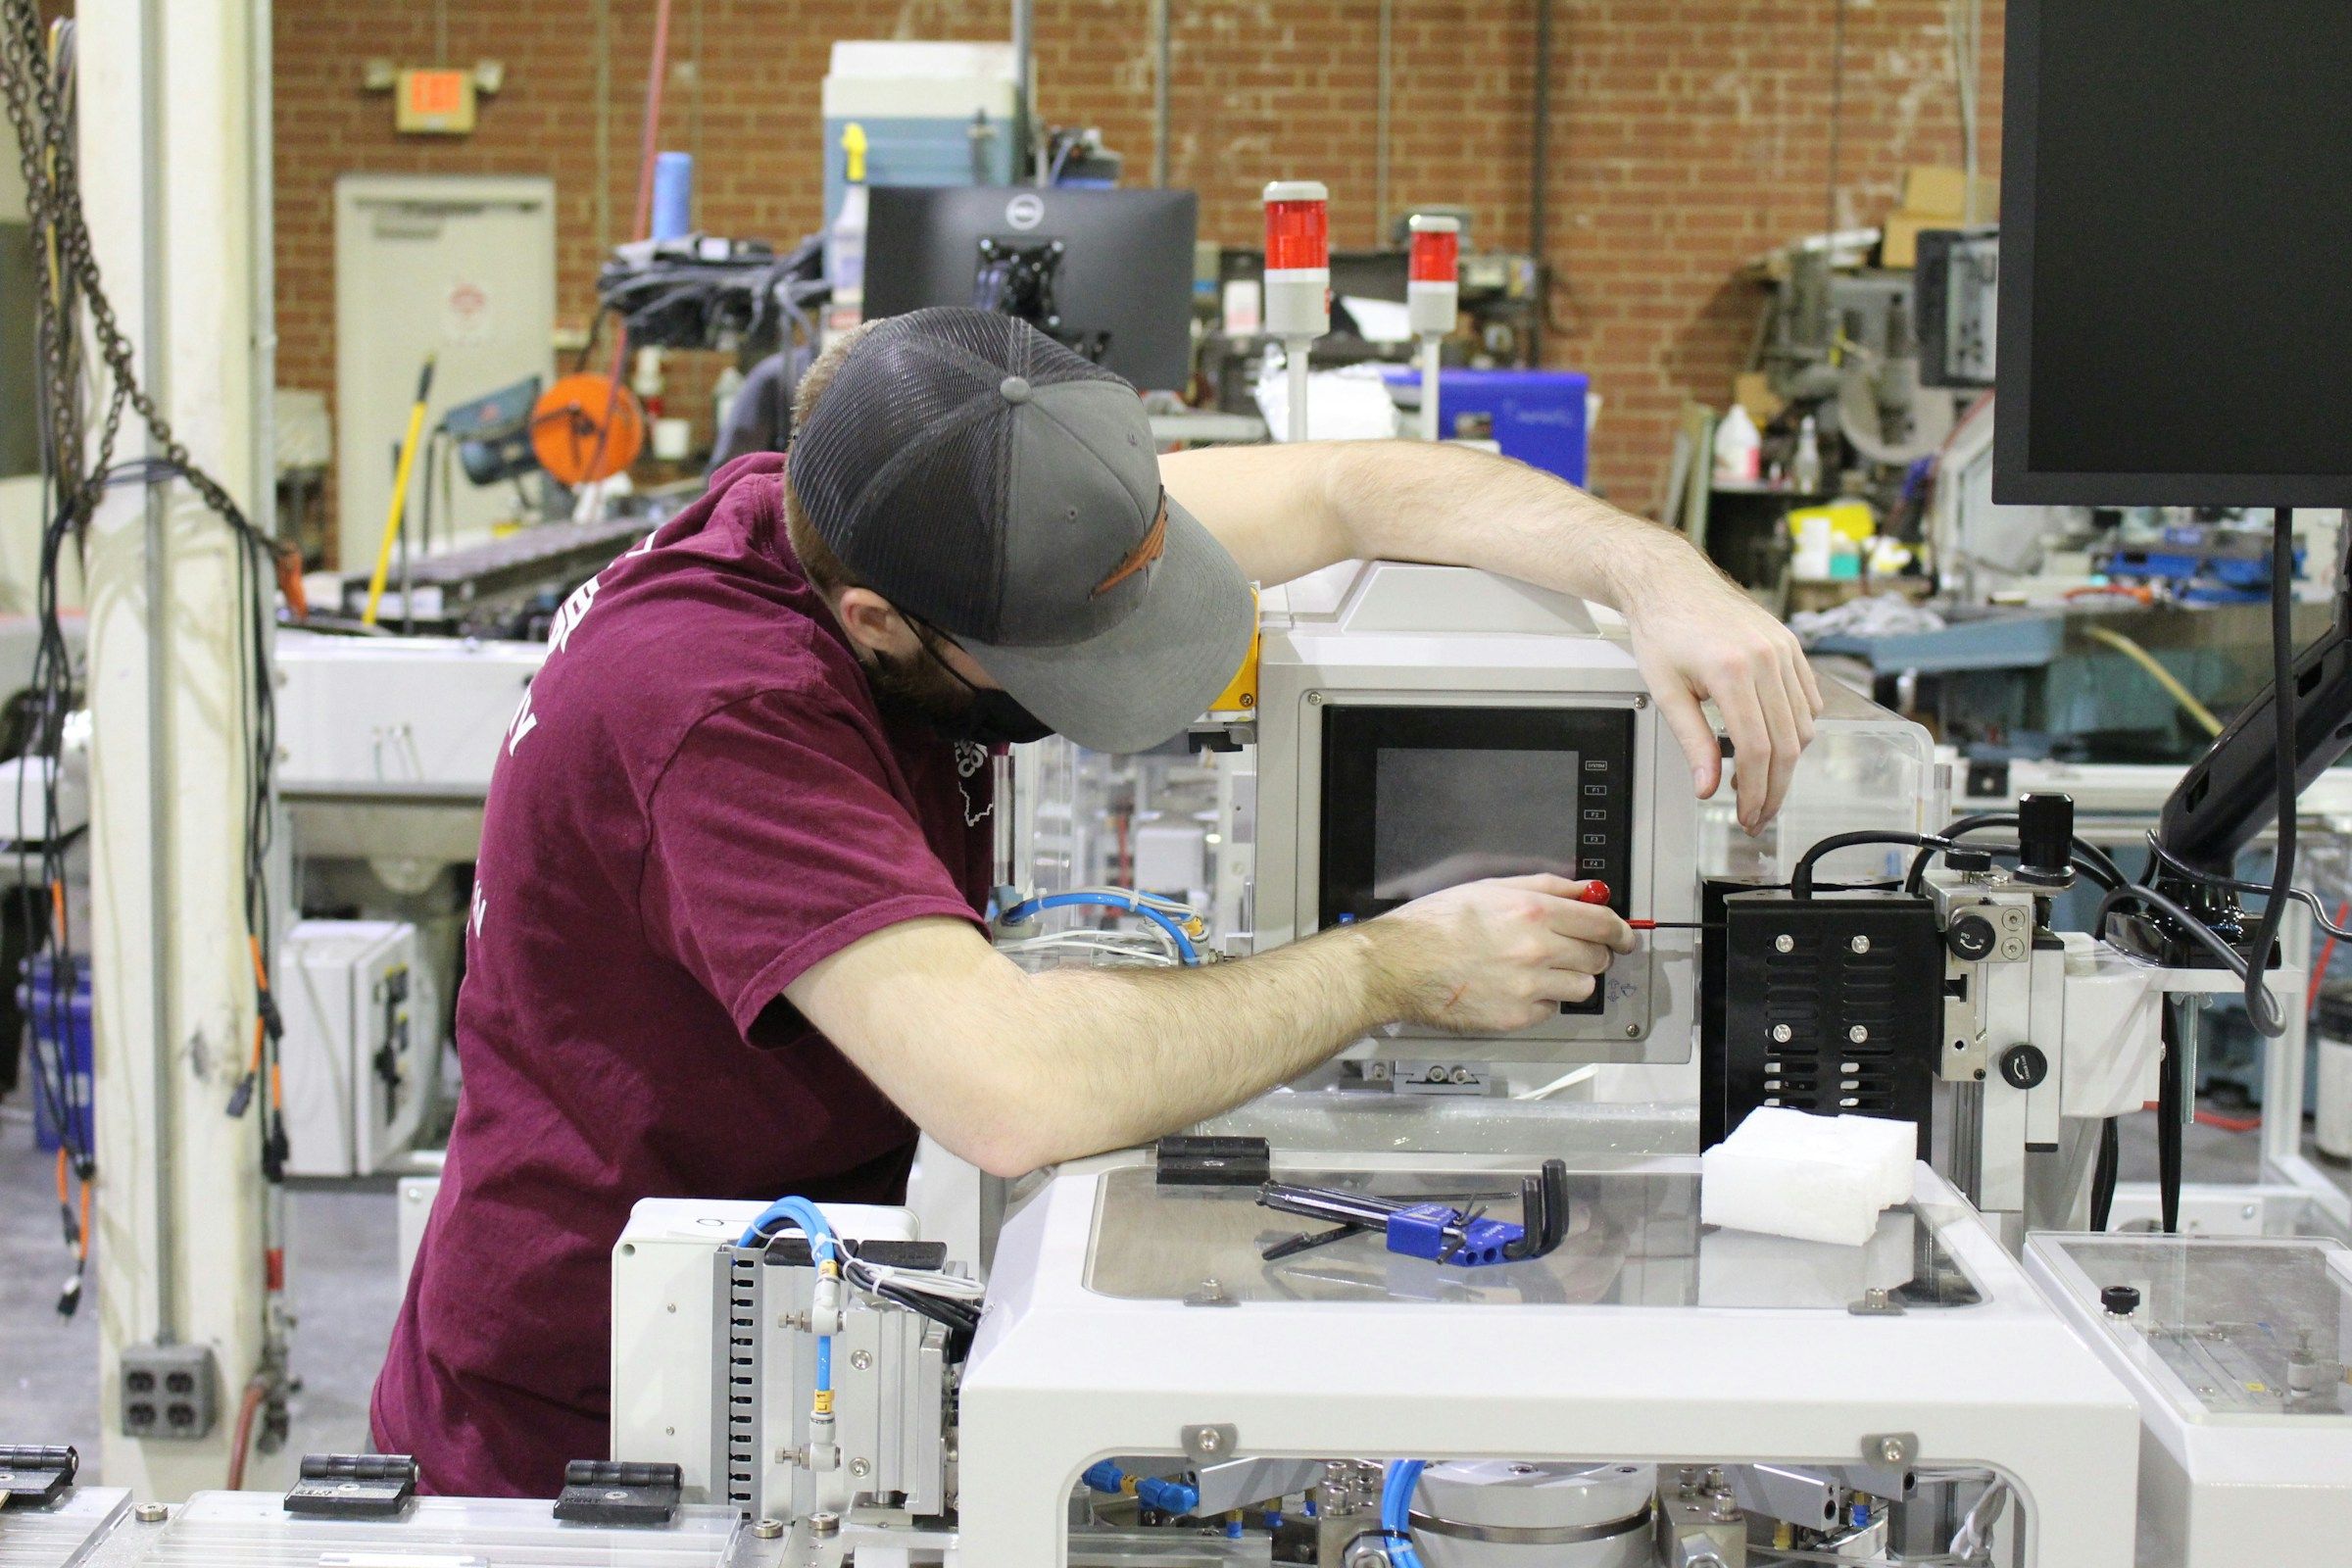
Bir makine görüşü sistemi, bir üründen yansıyan ışığı gerçek zamanlı olarak kabul ya da ret kararına çevirir. Tam yığında dört katman vardır: kamera görüntüyü yakalar, aydınlatma hatayı görünür kılar, yazılım görüntüyü analiz eden algoritmaları çalıştırıp bir hüküm verir ve bir tetikleyici bu hükmü PLC'nize geri yollar. Geleneksel sabit hat sistemleri muayene istasyonu başına 20.000 ile 80.000 euro arasında tutuyor, üstüne entegratör zamanı ve ürün geçişi duruşları geliyor. O paranın probleminizi çözüp çözmeyeceğine marka değil, seçtiğiniz mimari karar veriyor.
Makine görüşü sistemleri üzerine çoğu rehber, CCD sensörleri ve Cognex satın alma tarihçesiyle uzun bir tarih dersiyle açılır. Biz bunu atlayacağız. Bir üretim hattı yönetiyorsanız ve insan kontrolörün yetişemediği bir kalite probleminiz varsa, üç seçim eksenini ve her birinin gerçek bir üretim ortamında kabaca neye mal olduğunu anlamanız gerekir. Gerisi entegratörünüzün halledeceği ayrıntıdır.
Makine görüşü sistemleri endüstriyel otomasyonun neresinde durur?
Modern bir fabrika sıkı bir otomasyon sistemleri döngüsünde çalışır: konveyörleri süren PLC'ler, parça alıp yerleştiren robot kolları, her parçayı takip eden MES yazılımı ve tüm yığının gözü olarak duran makine görüşü sistemleri. Görüyü endüstriyel otomasyondan çıkarın, müşteri bildirene kadar hatalara karşı kör kalırsınız. Geri ekleyin, parçaları zaten hat üzerinde hareket ettiren aynı otomasyon onları anında reddedebilir, yeniden işleyebilir ya da yeniden dengeleyebilir. Görü, hareketi karara çeviren katmandır.
Robot yönlendirme en net örnektir. Altı eksenli bir kol, parçanın nerede olduğunu, nasıl döndüğünü ve bir sonraki istasyonun beklediği varyant olup olmadığını söyleyen bir görü sistemi olmadan kutudan rastgele yönlenmiş bir parçayı alamaz. Robotik ile makine görüşü bu yüzden birlikte büyüdü. 7. istasyonda hata algılamayı üstlenen aynı görü akışı, 8. istasyonda montaj doğrulamasını sürebilir ve 9. istasyondaki robotiğe gerçek zamanlı düzeltme sinyalleri besleyebilir. Döngü ne kadar sıkıysa hattın arkasına o kadar az hurda ulaşır.
Algoritma katmanına iki yazılım yığını hâkimdir. Kural tabanlı kütüphaneler insan uzmanın sezgisini kodlar: kenar algılama, blob analizi, şablon eşleştirme, kalibre edilmiş ölçü kontrolleri. Yapay zekâ yığınları, özellikle derin öğrenme evrişimli ağları, aynı desenleri etiketlenmiş görüntülerden öğrenir ve kuralların hiç görmediği varyantlara genelleştirir. Bugün üretim sınıfı makine görüşü çözümlerinin çoğu ikisini harmanlar; belirlenimci kontrolleri kural tabanlı işlevler, dağınık kozmetik olanları derin öğrenme üstlenir.
Neye makine görüşü sistemi denir?
Tam yığın tek bir döngü olarak çalışır: kamera görüntüyü yakalar, aydınlatma hatayı görünür kılar, yazılım görüntüyü analiz edip bir hüküm verir ve bir tetikleyici ile çıkış bu hükmü PLC'nize veya ret mekanizmanıza geri yollar. Her katman diğerleriyle takasa girer. Ucuz aydınlatma daha pahalı yazılım gerektirir. Daha hızlı bir kamera tetikleme mantığını basitleştirebilir. Sistem ancak en zayıf katmanı kadar iyi çalışır; başarısız makine görüşü uygulamalarının çoğunun yazılım problemi kılığına girmiş bir aydınlatma problemi çıkması bu yüzdendir.
Bundan daha basit olan her şey, örneğin bir lazer mesafe sensörü veya bir fotoelektrik ışın kesici, görü sistemi değil varlık sensörüdür. Daha büyük olan her şey, örneğin robotik ve ret kapıları olan tam bir hat içi kalite kontrol istasyonu, özünde hâlâ bir görü sistemidir, yalnızca daha fazla donanıma sarılmıştır. Aynısı anahtar teslim cihaz olarak satılan daha geniş görü çözümleri kategorisi için de geçerlidir: kaputun altında farklı ambalajla aynı dört katmanlı görüntü işleme yığınını bulursunuz ve kalite kontrol mantığı sonunda yine aynı tetikleyici katmandan geçer.
Tek tek bileşenlere, kameralara, merceklere, aydınlatmaya ve yazılım tedarikçilerine daha derin bakmak için, yığının her katmanını referans tedarikçiler ve fiyat aralıklarıyla işleyen endüstriyel görüntü işleme rehberimize göz atabilirsiniz.
Daha ileri gitmeden önce akılda tutmaya değer tek bir sayı var. Kabaca bir kural olarak, yakalamanız gereken en küçük hatanın karşısında en az 20 ila 30 piksel istersiniz. 12 megapiksellik bir kareyi dolduran bir parçadaki 0,3 milimetrelik bir çizik zordur. Aynı çizik, 2 megapiksellik bir kareyi dolduran bir parçada imkânsızdır. Sensör çözünürlüğü, mercek seçimi ve çalışma mesafesi bu tavanı herhangi bir yazılım işin içine girmeden belirler.
Bir makine görüşü sisteminin her katmanı gerçekte ne yapar?
Dört katman her hatta eşit derecede pahalı veya eşit derecede önemli değildir. Parlak metalde yüzey muayenesi aydınlatmayla ayakta durur ya da düşer. Yüksek hızlı bir şişeleme hattı kamera örtücü hızı ve tetikleme gecikmesiyle ayakta durur ya da düşer. Sizin hattınızda işi hangi katmanın yaptığını bilmek, parayı nereye harcayacağınızı söyleyen şeydir. Aynı mantık, güç taşıyan kablolamadan çıkarımı barındıran modüle kadar pano kapağının altındaki her alt sistem için geçerlidir.
Kamera ve mercek
Kamera ve mercek bileşimi, sistemin fiziksel olarak ne görebileceğini tanımlar. Sensör çözünürlüğü, piksel boyutu ve mercek odak uzaklığı birlikte görüş alanını ve algılanabilir en küçük ayrıntıyı belirler. Endüstriyel kameralar 400 euroluk 1 megapiksellik global örtücü sensörlerden 8.000 euro üzerindeki 50 megapiksellik bilimsel sensörlere kadar uzanır. Modern akıllı telefon kameraları hesaplamalı yığınlamayla 12 ila 48 megapiksel bandında durur; bu da güncel bir iPhone'u, monte edilerek kapsayabildiği muayene görevlerinde 2.000 euro altındaki çoğu endüstriyel kameranın önüne geçirir.
Görüntü alma, yığının geri kalanının başladığı yerdir. Tipik bir sabit hat kurulumu, dijital görüntüyü sensörden GigE Vision, USB3 Vision veya Camera Link üzerinden çeker; bazen piksel verisini ana bilgisayara vermeden önce tamponlayıp ön işleyen özel bir çerçeve yakalayıcı aracılığıyla. Çerçeve yakalayıcılar eskiden çizgi tarama ve yüksek hızlı kameralar için zorunluydu ve her mikrosaniye gecikmenin önemli olduğu metroloji iş akışlarında hâlâ yaygın. Ethernet tabanlı modern görüntü yakalama alt pazarın çoğunu yedi, çünkü GigE Vision hazır ağ kartlarının yanında çalışabiliyor. Tam kare hızında 25 megapikselin üzerindeki yüksek çözünürlüklü sensörler içinse özel çerçeve yakalayıcılar hâlâ yerlerini hak ediyor.
Aydınlatma
Aydınlatma en sık başarısız olan katmandır, çünkü alıcıların şartname sırasında en sık atladığı katmandır. Bir fabrikadaki ortam aydınlatma koşulları vardiyalara, mevsimlere ve çatı penceresi açılarına göre kayar. Sabit bir makine görüşü sistemi kendi kapalı ışık kaynağına ihtiyaç duyar ki kameranın gördüğü görüntü şubatta bir pazar sabahı 03:00'te ile temmuzda bir çarşamba 13:00'te aynı olsun. Aydınlatma seçimi (halka, bar, arkadan, kubbe, karanlık alan, yapılandırılmış) tercihle değil hatayla belirlenir. Bir modele vardiyalar boyunca tekrarlanabilirlik kazandıran şey kararlı aydınlatma koşullarıdır.
Yazılım
Asıl kararı yazılım verir. Halcon, VisionPro ve OpenCV gibi kural tabanlı kütüphaneler klasik algoritmalarla (kenar algılama, blob analizi, geometrik eşleştirme) desenleri eşleştirir, ölçüleri ölçer ve yoğunlukları eşiklerle karşılaştırır. Yapay zekâ yığınları ise evrişimli sinir ağlarını, çoğunlukla gözetimli sınıflandırıcıları ve dedektörleri çalıştırır; bunlar birkaç yüz referans görüntüden "iyi"nin neye benzediğini öğrenir. Derin öğrenme, elle tasarlanmış öznitelik mühendisliğini atlamanızı ve klasik algoritmaların tarif edemediği kozmetik hatalarda daha hızlı sahaya çıkmanızı sağlar. Yazılım katmanı ayrıca çıkarım çalışma zamanını içerir; bu bir PC'de, akıllı kamerada, gömülü bir uç cihazda veya bir akıllı telefonda durabilir ve tüm döngünün işleme hızını belirler.
Tetikleyici ve çıkış
Tetikleyici ve çıkış tesisattır. Bir fotoelektrik sensör veya enkoder, kameraya parçanın kadraja girdiğini söyler. Karar (geçti, kaldı, gerekçeli kaldı) dijital I/O, EtherNet/IP veya PROFINET üzerinden PLC'ye gönderilir; PLC de bir ret hava üflemesini, bir robot kolunu, bir işaretleme istasyonunu ya da yalnızca bir sayacı sürer. Gecikme bütçeleri dardır: dakikada 300 parçalık bir hat, sisteme yakalama, karar ve sinyal için 200 milisaniye tanır.
Kural tabanlı makine görüşü, yapay zekâ tabanlı makine görüşüyle nasıl karşılaştırılır?
Makine görüşündeki en eski ayrım kural tabanlı sistemlerle yapay zekâ tabanlı sistemler arasındadır. Cognex, Keyence ve her klasik kütüphane (Halcon, OpenCV, VisionPro) kural tabanlı dünyada başladı. Sistem belirli öznitelikleri aramak üzere programlanır. Bir delik 4,2 milimetre çapında olmalıdır. Bir logo sol kenardan 12 milimetre uzakta durmalıdır. Bir yüzey, standart sapması bir eşiğin altında kalacak biçimde tekdüze gri olmalıdır. Algoritmalar belirlenimcidir ve denetlenmesi kolaydır; metroloji ile montaj doğrulamasının hâlâ onlara yaslanması bu yüzdendir.
Ürününüz tutarlı, hatalarınız geometrik olarak tanımlı ve aydınlatmanız kilitliyse kural tabanlı yaklaşım kusursuz çalışır. Gerçeklik dağıldığı anda kırılır. Farklı bir hammadde partisi, yeni bir ürün varyantı, hattın üzerindeki çatı penceresinden gelen ortam ışığında bir kayma ve yanlış ret oranınız bir gecede iki katına çıkar.
Yapay zekâ tabanlı sistemler mantığı tersine çevirir. Yaklaşım iki aşamada işler. Önce modele iyi parça örnekleri gösterirsiniz, böylece alışılmadık görünen her şeyi işaretleyebilir ve kimse önceden etiketlemeden aday hatalar yüzeye çıkar. Sonra o hataları etiketler, tiplere ayırır ve her birini sınıflandıran gözetimli algılama modelleri eğitirsiniz. Yaklaşımı üretimde sağlam kılan, yüksek kesinlik ve düz bir geçti-kaldı sinyali yerine her parçada eyleme dönük bir hüküm veren şey bu ikinci adımdır. Bu takası yapay zekâ ile görsel muayenenin pratik tanımında ele aldık ve her yaklaşımın pano içine girdikten sonra ayakta tutulmasının neye mal olduğunu adım adım anlattık.
Pratik fark, üretiminiz değiştiğinde ne olduğudur. Kural tabanlı bir sistem entegratör tarafından yeniden programlanmayı gerektirir; bu da tipik olarak bir değişiklik siparişi ve üç ila altı hafta demektir. Yapay zekâ tabanlı bir sistem taze referans görüntüler ister; bir hat operatörü bunları bir saatte toplayabilir ve panoya dokunmadan modeli iyileştirebilirsiniz. Yılda üçten fazla ürün varyantı çalıştıran bir tesiste bu fark hızla birikir.
Bir makine görüşü sisteminde ne zaman birden fazla kameraya ihtiyacınız olur?
İkinci eksen kaç açıya ihtiyacınız olduğudur. Tek kameralı bir sistem, tek yüzünden muayene edilen düz veya silindirik ürünler için varsayılandır. Şişelerdeki etiketler. Sac metalde yüzey hataları. Kartonlarda baskı kalitesi. Tek kamera, tek mercek, tek aydınlatma kurulumu, tek karar.
Çok kameralı sistemler, hataların üç boyutlu bir parçanın herhangi bir yüzünde oluşabildiği durumlarda devreye girer. İşlenmiş bir alüminyum gövde, her tarafındaki çizikleri yakalamak için etrafında dört kameraya ihtiyaç duyabilir. Şeffaf ve opak bölgeleri olan enjeksiyonla kalıplanmış bir parça, sırayla ateşlenen farklı aydınlatma açılarına sahip iki kamera isteyebilir.
Çok kameralı yaklaşım donanım ve yazılım maliyetinizi kabaca iki ila dört katına çıkarır. Senkronizasyon karmaşıklığını da katlar. 1 numaralı kamera parçayı T anında, 3 numaralı kamera ise T artı 80 milisaniyede görüyorsa, yazılımınızın iki kareyi de aynı parça kimliğine dikmesi gerekir. Klasik sistemler bunu PLC tetiklemeli enkoderlerle yapar. Yapay zekâ sistemleri ise kamera başına çıkarım ve ortak bir ret mantığı katmanıyla yapar.
Kabaca bir kural: tek kamerayla başlayın. Çok kameraya ancak bir hata denetimi, kaçaklarınızın %15'inden fazlasının tek kameranızın göremediği yüzlerde olduğunu gösterdiğinde geçin.
Endüstriyel kameralar hangi sensör tiplerini kullanır?
Sensör tipi, kural tabanlı ile yapay zekâ ve tek kamera ile çok kamera arasında seçim yaptıktan sonraki ilk donanım kararıdır. Seçeceğiniz tip; parçanın hareket edip etmediğine, derinlik bilgisine ihtiyacınız olup olmadığına ve hatanın normal ışıkta görünür olup olmadığına bağlıdır. Çoğu endüstriyel kamera hâlâ CCD ya da bugün daha yaygın olarak CMOS sensörlerle geliyor; ikisi arasındaki seçim piksel tekdüzeliği, okuma hızı ve maliyet arasındaki takası belirliyor.
Alan tarama ve çizgi tarama kameraları
Alan tarama kameraları her tetiklemede tam bir 2D kare yakalar. Neredeyse her parçalı ürün muayenesini kapsarlar: şişeler, kartonlar, işlenmiş bileşenler, elektronik montajlar. Çizgi tarama kameraları tek bir piksel satırı yakalar ve görüntüyü satır satır kurmak için parçanın sensörün önünden geçmesine dayanır. Çizgi tarama; kağıt, film, kumaş ve cam gibi sürekli malzeme muayenesine ve rulodan beslenen sac metale hâkimdir, çünkü devasa bir alan sensörü almadan hareket yönünde çok yüksek çözünürlük verir. Bir çizgi tarama kamerasını bir çerçeve yakalayıcı ve flaşlı bir ışık barıyla eşleştirin, saniyede birkaç metre hızla hareket eden bir malzemeyi milimetre altı ayrıntıyla muayene edebilirsiniz.
3D görü sistemleri
Hata geometrikse, örneğin eksik bir vida, çarpılmış bir yüzey veya yanlış bir yükseklikse, 2D görüntü çoğu zaman yetmez. 3D görü sistemleri derinliği yeniden kurmak için stereo (iki kamera), yapılandırılmış ışık (bir projektör artı bir kamera), lazer üçgenleme (bir lazer çizgisi artı bir kamera) veya uçuş süresi sensörlerini kullanır. 2D sistemlerden iki ila dört kat pahalıya gelirler; çoğu tesisin bunları yalnızca kesinlikle gerektiren işlere ayırması bu yüzdendir: robot yönlendirmeli kutudan parça alma, kaynak dikişi kontrolleri, karmaşık parçalarda ölçü doğrulaması.
Hiperspektral ve kızılötesi görüntüleme
Bazı hatalar normal bir RGB kameraya görünmez. Bir kaplamanın altındaki nem, bir gıda ürünündeki kirlilik, şeffaf bir katmanın içindeki ayrışma. Yakın kızılötesi, kısa dalga kızılötesi ve hiperspektral kameralar, insan gözünün ve tüketici sensörlerinin kaçırdığı dalga boyu bantlarını yakalar. Pahalıdırlar (kamera başına 15.000 ile 80.000 euro) ve yavaştırlar; bu yüzden genel üretimden çok gıda, ilaç, tarım ve geri dönüşümde karşımıza çıkarlar.
Endüstriyel görü için hangi aydınlatma kurulumları işe yarar?
Aydınlatma seçimi, ilk gün çalışan bir sistemle altı aylık bir ayar projesine ihtiyaç duyan bir sistem arasındaki farkı yaratır. Doğru cevap yüzeye, hata tipine ve hattaki normal aydınlatma koşullarında gereken kontrasta bağlıdır.
Halka ve bar aydınlatma
Halka ışıklar merceği çevreler ve düz ya da hafif kavisli yüzeylerde eşit, çoğunlukla yayınık aydınlatma sağlar. Bar ışıklar parçanın yanında kontrollü bir açıyla durur. İkisi de genel muayenenin iş atlarıdır: varlık kontrolleri, etiket okuma, OCR, metal veya plastikte basit yüzey çizikleri. Ucuzlar (50 ile 400 euro arası), montajı kolay ve bağışlayıcılar.
Arkadan aydınlatma, kubbe ve karanlık alan
Arka ışıklar parçanın arkasında durur, böylece kamera bir siluet görür. Opak parçaların ölçü kontrollerinde ve hataları parlak zeminlere karşı saklayan şeffaf ürünlerde eşsizdirler. Kubbe ışıklar yayınık ışığı parçanın çevresine sarar ve parlak yüzeylerdeki (eloksallı alüminyum, cilalı plastik, boyalı metal) aynasal yansımaları söndürür. Karanlık alan aydınlatması yüzeyi düşük bir açıyla sıyırır, böylece çizikler ve ezikler karanlık bir zeminde parlak çizgiler olarak öne çıkar; bu da halka aydınlatmanın onları silip süpürme eğiliminin tam tersidir.
Yapılandırılmış ve lazer aydınlatma
Yapılandırılmış ışık, parçanın üzerine bilinen bir desen (şeritler, noktalar, bir ızgara) yansıtır, böylece kamera bozulmadan yüzey geometrisini yeniden kurabilir. Fabrikalarda 3D görünün iş atıdır. Lazer çizgi aydınlatma aynı işi, uzun veya kavisli parçaları çok yüksek çözünürlükle tarayan lazer üçgenleme sistemleri için yapar. İki kurulum da daha karanlık ortam koşulları ister ve ayrı seçilmek yerine 3D sistemle birlikte paket hâlinde gelir.
Makine görüşü sistemleri nasıl kurulur?
Sensör ve aydınlatmadan sonraki karar, muayenenin gerçekte nerede çalıştığıdır. Kurulum modeli; yatırım harcamasını, kapladığı alanı ve ürün karması değiştiğinde sistemin ne kadarının yeniden konumlandırılabileceğini belirler. Aşağıdaki seçeneklerin her biri, entegratörlerin bir panoya yerleştirebileceği tanıdık bir modül olarak gelir.
PC tabanlı makine görüşü
PC tabanlı sistemler bir veya daha fazla endüstriyel kamerayı, kural tabanlı ya da yapay zekâ yazılımı çalıştıran özel bir endüstriyel PC ile eşler. Size en fazla esnekliği (birden çok kamera, özel mantık, karmaşık hatlar) ve yapay zekâ modelleri için en fazla işlem payını verirler, ama panoda en çok yeri ve devreye alma için en çok mühendislik emeğini isterler. Tipik toplam yatırım harcaması istasyon başına 25.000 ile 80.000 euro arasında durur.
Akıllı kameralar
Akıllı kameralar sensörü, işlemciyi ve I/O'yu tek bir gövdede birleştirir. Cognex In-Sight, Keyence CV-X ve Basler ace, tek bir modül olarak gelen akıllı kameraların tanıdık örnekleridir. Kurulumları daha kolaydır, PC tabanlı bir istasyondan ucuzdurlar ve öngörülebilir kural tabanlı mantığa sahip tek kameralı muayeneler için idealdirler. Takas sınırlı işlem gücüdür; ağır yapay zekâ modelleri akıllı kameralara her zaman sığmaz ve karmaşık çok kameralı kurulumlar sizi PC tabanlı mimarilere geri iter.
Gömülü uç ve filo tabanlı cihazlar
En yeni kurulum modeli, çıkarımı cihaz üzerinde çalıştıran ve filo yönetimi ile model güncellemeleri için bir arka uca bağlanan küçük gömülü uç cihazlarını (Jetson sınıfı kartlar, akıllı telefonlar, sağlamlaştırılmış tabletler) kullanır. Bu kategorideki iPhone modelleri 12 megapiksellik global örtücü sensörler, evrişimli modelleri gerçek zamanlı çalıştırabilen bir A serisi Neural Engine ve operatörün zaten kullanmayı bildiği bir parçada beş yıllık donanım ömrü getirir. Filo tabanlı muayeneyi ticari olarak uygulanabilir kılan da budur.
En yaygın makine görüşü uygulamaları hangileri?
Parçalı üretimde kurulu kapasitenin büyük kısmını beş makine görüşü uygulaması kapsıyor. Kozmetik ve yapısal kusurlarda hata algılama en öne çıkan kullanım durumu: çizikler, ezikler, boşluklar, kirlenme ve eksik öznitelikler. Montaj doğrulaması, çok adımlı bir yapımın hücreden her bağlantı elemanı, etiket ve bileşen doğru yerde ve doğru yönde çıktığını teyit eder. Barkod ve DPM (doğrudan parça işaretleme) okuma; ambalaj, otomotiv ve elektronikte izlenebilirliği sürer. Metroloji kritik ölçüleri mühendislik toleranslarına karşı ölçer ve çoğu zaman manuel mastarlamanın yerini alır. Robot yönlendirme, parça duruşlarını bir robot koluna besler ki kusursuz sabitlenmemiş parçaları alabilsin, yerleştirebilsin ve yönlendirebilsin.
Listeyi iki uygulama daha tamamlıyor. Birincisi, işlevlerin en basiti olan varlık ve yokluk kontrolü: conta yerinde mi, kapak kapalı mı, emniyet bandı sağlam mı. İkincisi, referans çerçevesine ihtiyaç duyan dozajlama kafalarını, lazer işaretleyicileri ve al-yerleştir makinelerini besleyen yüksek kaliteli hizalama için desen eşleştirme. Bu kullanım durumlarının her biri gerçek referansa karşı doğrulamayla yaşar ya da ölür; 200 ila 500 etiketli görüntüyle yapılan bir pilotun üç aylık tedarikçi demolarından daha değerli olması bu yüzdendir.
Tekrarlanabilirlik, gerçek bir kalite problemini çözen bir görü sistemini ilk ürün geçişinden sonra kayan birinden ayıran şeydir. İşe yarar bir saha testi, aynı 50 bilinen iyi ve 50 bilinen kötü parçayı üç ardışık vardiya boyunca sistemden geçirmektir. Her parçadaki hüküm her seferinde aynıysa tekrarlanabilirliğiniz var demektir. 50 parçanın ikisi vardiya değişiminde taraf değiştiriyorsa sorun optik değil aydınlatmanız ya da modelinizdir ve toleransları daha da sıkmadan önce yapacak işiniz var demektir.
Sabit hat ile filo tabanlı makine görüşü arasındaki fark nedir?
Üçüncü eksen en yenisi ve çoğu rehberin hâlâ görmezden geldiği eksen. Geleneksel olarak her muayene istasyonu sabit hattı. Sert bir montaj üzerinde bir kamera, bir halka ışık, sızdırmaz bir muhafaza, panodaki bir kontrolöre kablolanmış. Kurulum iki ila dört hafta sürer. Devreye alma iki hafta daha. İstasyon yeniden devreye alınmadan taşınamaz.
Filo tabanlı muayene, küçük form faktörlü sensörlerin (modern akıllı telefonlar artık çoğu fabrikanın alabileceği en yüksek çözünürlüklü endüstriyel kameralar) ve cihaz üstü yapay zekânın sürüklediği, son iki yılda pratik hâle gelen mobil alternatiftir. Filo tabanlı bir sistem, herhangi bir operatörün eline alıp hattın önüne koyabildiği ve aynı üretim ortamında, hattın kurulduğu aynı üretim prosesinde rastgele örnekleme ya da %100 kontrol yapabildiği bir taşınabilir muayene cihazları kümesidir.
Bu üç nedenle önemli. Birincisi, bir çerçeveye cıvatalanmış kamera başına değil muayene görevi başına ödersiniz; yeni bir muayene noktası eklemek bir yatırım projesi değil vardiya bazında bir karar olur. İkincisi, takt zamanları elveriyorsa aynı donanım pazartesi, çarşamba ve cuma günleri üç farklı ürün hattını muayene edebilir. Üçüncüsü, muayene ürünle birlikte hareket edebilir: paketleme öncesi bir istasyona, bir darboğazın sonundaki arabaya, daha derin örnekleme için bir kalite laboratuvarına. Aynı filo, her biri için yeniden optik satın almadan pek çok kullanım durumunu kapsar.
Bunu gerçek bir tesiste pratik kılan şey montaj düzeneğidir. Manyetik bir kelepçe, bir tripod veya sabit konumlu bir tutucuyla aynı iPhone bir istasyonda 90 saniyede kurulabilir ve öğle arasından sonra bir başkasına taşınabilir. üretim hatları için iPhone montaj rehberimiz en sık gördüğümüz üç deseni, her birinin neye mal olduğunu ve nerede başarısız olduğunu adım adım anlatıyor.
Enao'da tam olarak bu kategoriye odaklanıyoruz. Filo tabanlı makine görüşü çözümleri sunan bir girişim olarak kamamız, tam da sabit hat tedarikçilerinin fiyatlarıyla oyun dışı kaldığı yerde. Bir iPhone ve 80 euroluk bir halka ışıkla kurulan filo tabanlı bir düzenek, muayene görevlerinin işe yarar bir alt kümesinde 80.000 euroluk sabit bir istasyonun yerini alıyor; özellikle hacimlerin ya da varyantların sabit bir istasyonu gerekçelendirilemez kıldığı yerlerde.
Hangi makine görüşü mimarisi hangi üretim hattına uyar?
Üç eksen size sekiz kombinasyon veriyor. Pratikte bunların beşi parçalı üretimdeki neredeyse her muayene problemini kapsıyor. Aşağıdaki liste, hat desenlerini getirdiğiniz uygulama gereksinimlerine uyan mimariye eşliyor.
- Yüksek hacimli tek ürünlü hat, geometrik olarak tanımlı hatalar, tek yüz: kural tabanlı, tek kameralı, sabit hat. Şişeleme, etiket baskısı, conta ölçü kontrolleri gibi. Yatırım 25.000 ile 50.000 euro, kaçak oranı %0,3 üzerindeyse geri ödeme iki yıl altında.
- Sık varyant değişimi olan orta hacimli hat, kozmetik ve çeşitli hatalar: yapay zekâ tabanlı, tek kameralı, filo tabanlı. Mobilya parçaları, işlenmiş bileşenler, boyalı gövdeler gibi. Başlangıç yatırımı 5.000 euro altında, istasyon sayısıyla doğrusal ölçekleniyor.
- Her yüzünden muayene edilen üç boyutlu parça, kararlı hata kataloğu: yapay zekâ tabanlı, çok kameralı, sabit hat. İşlenmiş alüminyum gövdeler, kritik yüzeyleri olan enjeksiyon kalıplı parçalar gibi. Yatırım 50.000 ile 120.000 euro, parça başına kaçak maliyeti 5 euro üzerindeyse gerekçeleniyor.
- Yüksek hızda sürekli malzeme veya rulodan beslenen hat: kural tabanlı, tek çizgi tarama kameralı, sabit hat. Kağıt, film, cam, sac metal gibi. Yatırım 30.000 ile 80.000 euro, kozmetik kontroller için çoğu zaman yapay zekâyla değiştiriliyor ya da eşleniyor.
- Hata kataloğunun henüz bilinmediği bir hatta yeni muayene görevi: yapay zekâ tabanlı, tek kameralı, filo tabanlı. Yeni tasarlanmış bir parça, yeni bir tedarikçi, henüz yerini saptayamadığınız bir şikâyet kümesi gibi. Başlangıç yatırımı 2.000 euro altında, sabit hatta ancak hata kataloğu kararılıştığında geçin.
Alıcıların en çok yanlış yaptığı desen sonuncusudur. Hata kataloğunun neye benzediğini henüz kimsenin bilmediği bir hat için sabit hat, çok kameralı, kural tabanlı bir sistem şartname ederler. Altı ay sonra, gerçekten önemli olan yedi hatadan üçünü yakalayan 90.000 euroluk bir sisteme sahip olurlar. İlk yıl filo tabanlı başlamak ve hata kataloğu kararlılaştığında sabit bir istasyona geçmek genellikle ömür boyu maliyetin üçte ikisini kurtarır.
Bu takasın finans tarafı için, yatırım harcamasına karşı işletme harcaması hesabını bir üretimde yapay zekâ için tedarik ve bütçeleme notunda adım adım işledik; yeni müşterilerimizden kendi hat rakamlarını girmesini istediğimiz model budur.
Makine görüşü talebini hangi sektörler sürüyor?
Küresel makine görüşü harcamasının çoğunu üç sektör oluşturuyor. Otomotiv tesisleri her kaynak hücresinde, boya kabininde ve son montaj istasyonunda görü çalıştırıyor; gövde kaportası panellerinde ve motor alt sistemlerinde sıkı toleranslarla. Yarı iletken fabrikaları pul muayenesinden çip bağlamaya, paket işaretlemeye kadar her adımda görüye bağımlı; hiçbir insan kontrolörün yetişemeyeceği hat hızlarında mikron altı tekrarlanabilirlikle. Havacılık daha düşük hacimlerde ama daha sıkı toleranslarda yaşıyor; her bağlantı elemanı tork işareti, her kaynak dikişi ve her kompozit serimi yapım kaydına karşı izlenebilir doğrulama istiyor.
Bu üçünün dışında makine görüşü artık gıda ve içecek, ilaç, elektronik, ambalaj, lojistik, geri dönüşüm ve giderek mobilya ile modaya gömülü durumda. Ortak nokta, hataların sevk edilmeden önce yakalanmasının kameraların bedelini birkaç kez ödeyecek kadar pahalı olduğu bir üretim prosesi. Hacimlerin daha küçük ya da varyantların daha sık olduğu yerlerde filo tabanlı sistemler TCO'da çoğu zaman sabit istasyonları geçiyor. Hacimlerin büyük ve ürünün kararlı olduğu yerlerde sabit hat hâlâ kazanıyor.
Makine görüşü sistemleri PLC ve MES ile nasıl entegre olur?
Hattın geri kalanıyla konuşamayan bir makine görüşü sistemi çok pahalı bir Polaroid kameradır. Sistem entegrasyonu sorusu, hata yakalayan bir istasyonla verim, hurda ve izlenebilirlik metriklerini gerçekten değiştiren bir istasyon arasındaki farkı yaratır. Sistem entegratörleri, çalışan bir kamerayla çalışan bir hat arasındaki boşluğu kapatmak için ciddi para alır.
PLC tarafında görü sistemleri basit durumlar için geçti-kaldı ve arıza sinyallerini dijital I/O üzerinden, hata sınıfı, konum ve görüntü kimliği gibi daha zengin veriler içinse EtherNet/IP, PROFINET veya Modbus TCP üzerinden yayımlar. Bir ret darbesi, bir işaretleyici ateşlemesi, bir robot alma ya da bir hattı durdur komutu tipik olarak PLC'de yaşar ve aynı tarama döngüsünde görü hükmüyle tetiklenir. 50 ile 200 milisaniye arasındaki gecikme bütçeleri normaldir.
MES ve kalite tarafında sistem her kararı, çoğu zaman kaynak görüntüyü de ekleyerek bir veritabanına akıtır. O akış; hata nedenlerinin Pareto grafiklerini, kötü parçalarda parti soy ağacını ve kalite yöneticilerinin gerçekten baktığı SPC panolarını besleyen şeydir. Buluta bağlı filo tabanlı sistemler bunu doğal olarak üstlenir, çünkü tasarımları gereği ağ öncelikli. Daha eski sabit istasyonlar çoğu zaman özel bir SCADA veya tarihçi konektörüne ihtiyaç duyar; bu da üç yıllık TCO'larındaki gizli maliyetlerden biridir. MES omurgasını zaten yöneten kurum içi BT ekipleri, görü akışını özel bir seri bağlantı yerine sıradan bir ağ uç noktası gibi ele alarak genellikle haftalarca iş kazanır.
Bir makine görüşü sisteminin ROI'si nedir?
Geri ödeme hesabını üç sayı sürer: sistemin yakaladığı hataların maliyeti, yerini aldığı ya da desteklediği işgücü ve kendi ömür boyu maliyeti. Yılda 200.000 parça sevk eden, kaçak oranı %0,5 ve hata başına 12 euro maliyeti (yeniden işleme, müşteri alacağı, lojistik) olan bir hat, hiçbir görü sistemi işin içine girmeden önce yılda 12.000 euro kaybediyor demektir. Bu kaçakların %80'ini yakalamak, 25.000 euroluk filo tabanlı bir sistemi 2,6 yılda, 90.000 euroluk sabit bir istasyonu ise 9,4 yılda amorti eder.
İkinci kaldıraç işgücü azaltmasıdır. Yıllık yüklü maliyeti 50.000 euro olan tam zamanlı bir kontrolör, otomatik muayenenin karşısında yarıştığı bütçedir. Sistem o kişinin görevlerinin %60'ını kapsıyorsa tasarruf yılda 30.000 euro olur; bu tek başına çoğu filo tabanlı kurulumu 12 ay içinde amorti eder ve kontrolörü daha zor vakaları iyileştirmeye serbest bırakır.
Üçüncü kaldıraç yukarı akıştadır. Bir hatayı hat sonunda değil 4. istasyonda yakalamak, bu iki nokta arasındaki her operasyonun dönüşüm maliyetini kurtarır. 12 adımlı bir montaj hattında bu, orijinal hata maliyetinin üstüne çoğu zaman parça başına üç ila beş euro demektir. Yukarı akış tasarrufunu göz ardı eden ROI modelleri hat içi görünün değerini %30 ila %50 oranında eksik hesaplar.
Makine görüşü sistemlerini pişmanlık duymadan nasıl kısa listeye alırsınız?
Üç soru çoğu kısa listeyi yarıya indirir. Bunlar, bir tedarikçinin karşısında satmak istediği özellik listesine değil, hattınızın gerçekten sahip olduğu uygulama gereksinimlerine doğrudan denk gelir.
Birincisi, sistemin ömrünün ilk yılında kaç varyantı üstlenmesi gerekiyor? Cevap üçten fazlaysa, parça başına fiyatınız ne kadar düşük olursa olsun kural tabanlı neredeyse kesinlikle yanlış seçimdir.
İkincisi, hata kataloğu değişirse ne olur? Tedarikçiden, sahaya çıktıktan sonra yeni bir hata sınıfı eklemenin tam sürecini ve süresini isteyin. İyi bir cevap saatlerle ölçülür ve bir hat operatörü tarafından yapılabilir. Kötü bir cevap haftalarla ölçülür ve saha ziyareti gerektirir. Aynı soru model yeniden eğitimi, sistem tasarımı değişiklikleri ve tedarikçinin kendi mühendislerinin perde arkasında yapması gereken her yeniden ayar için de geçerlidir.
Üçüncüsü, liste fiyatı değil üç yıllık toplam sahip olma maliyeti nedir? Liste fiyatı 40.000 euro olan sabit hat kural tabanlı bir sistem, entegrasyonu, ürün değişiklikleri için yeniden programlamayı ve bakım sözleşmesini saydığınızda üç yılda çoğu zaman 120.000 euroya mal olur. Cihaz başına ayda 500 euro olan filo tabanlı bir yapay zekâ sistemi üç yılda 18.000 euro tutar ve güncellemeleri kapsar.
Satın alma kriterlerinde derinleşmek isterseniz, görsel muayene yazılımı alıcı rehberimiz müşterilerin imzalamadan önce keşke sorsaydık dediği on işlevsel soruyu sıralıyor.
Makine görüşü sistemlerine nasıl başlarsınız?
Şu anda makine görüşü sistemlerini değerlendiriyorsanız, hattınıza neyin uyduğunu öğrenmenin en hızlı yolu tek bir muayene görevinde iki haftalık bir pilot çalıştırmaktır. En çok şikâyete yol açan hatayı seçin, iyi parçalardan 200 referans görüntü toplayın ve bir yapay zekâ sisteminin neye bakacağı söylenmeden kötüleri işaretleyip işaretleyemediğine bakın.
Filo tabanlı bir iPhone pilotunu denemek donanımda 1.000 euro altına mal olur. Yenilenmiş bir iPhone, bir lamba, kablolar ve bir montaj aparatı gerekir. Klasik sabit hat sistemi yalnızca teklife ulaşmak için 60.000 euro tutar. Deney, ihaleden ucuzdur ve modern bir telefonun ürettiği yüksek kaliteli görüntüler, herhangi bir tedarik süreci başlamadan önce muayene probleminin çözülebilir olup olmadığını doğrulamaya yeter.
Bu alana hizmet eden yapay zekâ tabanlı tedarikçilerin derlenmiş kısa listesi için, sekiz tedarikçiyi entegrasyon derinliği, ilk muayeneye geçiş süresi ve toplam sahip olma maliyeti üzerinden puanlayan 2026'nın en iyi yapay zekâ makine görüşü sistemleri karşılaştırmamıza bakabilirsiniz.
Sık sorulan sorular
Bir makine görüşü sistemi üretim hattında ne kadar doğru?
İyi tanımlanmış bir hatada ilk gün doğruluğu, yapay zekâ sistemleri için %80 ile %90, basit ikili kontrollerde kural tabanlı sistemler için %90 ile %99 arasına oturur. Üretim verisi üzerinde geri bildirim döngülerinden sonra yapay zekâ doğruluğu %95 ile %99'a tırmanır; kural tabanlı doğruluk ise başladığı yerde kalır ama ürünler çeşitlendiği anda kırılır. Gerçekte elde edeceğiniz sayı aydınlatma koşullarına, eğitim verisinin boyutuna ve kalitesine ve hatanın sensörün pikselleri karşısında ne kadar büyük olduğuna bağlıdır.
Bir makine görüşü sistemini kurmak ne kadar sürer?
Geleneksel sabit hat sistemleri satın alma siparişinden ilk muayeneye dört ila sekiz hafta alır: donanım sevkiyatı ve kurulumu için iki ila dört hafta, ardından devreye alma ve kural programlaması için iki hafta daha. Filo tabanlı yapay zekâ sistemleri günler içinde çalışır. Bir iPhone'u kutusundan çıkarır, bir montaj aparatına klipsler, 200 referans görüntüyle bir model eğitir ve muayeneye başlarsınız. Takas şu: sabit hat sistemleri çalışmaya başladıktan sonra daha yüksek verimi üstlenir, filo tabanlı sistemler ise ürün karması değiştiğinde daha kolay yeniden konumlandırılır.
Bir makine görüşü sistemi birden fazla ürün varyantını üstlenebilir mi?
Yapay zekâ tabanlı sistemler varyantları iyi üstlenir. Her varyant için birkaç yüz yeni referans görüntü toplarsınız ve model saatler içinde uyum sağlar. Kural tabanlı sistemler varyantlarda zorlanır, çünkü her yeni ürün tipik olarak bir entegratör ziyareti ve yeni bir programlama turu ister. Hattınız yılda üçten fazla varyant çalıştırıyorsa, siparişi imzalamadan önce bu farkı toplam sahip olma maliyetinize katın.
2026'da bir makine görüşü sistemi ne kadar tutar?
Sabit hat sistemleri muayene istasyonu başına 20.000 ile 80.000 euro, üstüne 5.000 ile 15.000 euro entegratör ücreti ve yıllık bir bakım sözleşmesi tutar. iPhone üzerinde çalışan filo tabanlı yapay zekâ sistemleri donanımda 1.000 euro altına (yenilenmiş iPhone, lamba, montaj aparatı, kablolar) ve tipik olarak cihaz başına ayda 300 ile 600 euro arasında bir yazılım aboneliğine geliyor. Üç yıl boyunca toplam maliyet üzerinde, seçtiğiniz mimari marka ya da özellik listesinden daha etkili oluyor.
Akıllı kamera mı PC tabanlı mı: hangi kurulum modeli daha iyi?
Akıllı kameralar, mantığın öngörülebilir ve hattın yer bakımından sıkışık olduğu basit tek kameralı muayenelerde kazanır. PC tabanlı sistemler, birden çok kameraya, karmaşık hatlara, ağır yapay zekâ modellerine veya özel kodla sıkı entegrasyona ihtiyaç duyduğunuzda kazanır. Pratik bir kural: muayene üçten fazla kural ya da akıllı kameraya sığmayan bir derin öğrenme modeli çalıştırıyorsa, ilk gün daha pahalı görünse de PC tabanlı yol üç yılda daha ucuzdur.
Çizgi tarama mı alan tarama kamerası mı seçmelisiniz?
Alan tarama, fabrikalardaki neredeyse her parçalı ürün muayenesini kapsar: şişeler, kartonlar, işlenmiş bileşenler, elektronik. Çizgi tarama; sürekli malzeme muayenesi (kağıt, film, cam, sac metal) ve hareket yönünde çok yüksek çözünürlüklü yakalama için doğru cevaptır. Parçanız duruyor, fotoğraflanıyor ve sonra hareket ediyorsa alan tarama doğrudur. Malzemeniz sürekli hareket ediyor ve her milimetreyi yüksek çözünürlükle istiyorsanız çizgi tarama doğrudur.
Makine görüşü sistemi entegrasyonu genellikle ne kadar sürer?
Sistem entegrasyonu süreleri mimariye bağlıdır. Sabit hat PC tabanlı istasyonlar tipik olarak iki ila dört hafta sistem tasarımı, iki hafta daha kablolama ve PLC entegrasyonu ve hat sahibi onay vermeden önce altın numunelere karşı iki ila dört hafta daha doğrulama ister. Filo tabanlı kurulumlar bunun çoğunu günlere sıkıştırır, çünkü cihaz, model ve ağ uç noktası önceden entegredir. EtherNet/IP ve OPC UA dilini zaten konuşan kurum içi mühendislik ekipleri her iki yolda da bir hafta daha kazanır.
Öne çıkanlar
- Bir makine görüşü sisteminin dört katmanı vardır (kamera, aydınlatma, yazılım, tetikleyici) ve ürün görüntülerini genellikle bir saniyenin altında, gerçek zamanlı olarak kabul ya da ret kararına çevirir.
- Kararların çoğunu üç mimari eksen sürer: kural tabanlı mı yapay zekâ mı, tek kamera mı çok kamera mı ve sabit hat mı filo tabanlı mı.
- Sensör tipi, aydınlatma kurulumu ve kurulum modeli (PC tabanlı, akıllı kameralar veya gömülü uç); yatırım harcamasını, kapladığı alanı ve ürün karması değiştiğinde sistemin ne kadarının yeniden konumlandırılabileceğini belirler.
- Yapay zekâ tabanlı sistemler ürün varyantlarını ve değişen hata kataloglarını yeniden programlama olmadan üstlenir; bu da en çok hattınız yılda üçten fazla varyant çalıştırdığında önem kazanır.
- iPhone üzerindeki filo tabanlı muayene; yüzey, montaj doğrulaması ve varlık kontrollerinde 80.000 euroluk sabit istasyonların yerini ömür boyu maliyetin çok küçük bir kısmına alır.
- Üç yıllık toplam sahip olma maliyeti, karar metriği olarak genellikle liste fiyatını geçer: liste fiyatı 40.000 euro olan sabit hat bir sistem üç yılda çoğu zaman 120.000 euroya mal olur.
Başlayın
Enao Vision'ın kendi hattınızda nasıl çalıştığını görmek ister misiniz? Demoyu deneyin ya da elinizdeki bir iPhone ile ücretsiz başlayın ve ilk muayene istasyonunuzu üretim sahasında kurun.
Explore with AI
Discuss this article with your favorite AI assistant
