Produkcja szkła
Wychwytuj pęcherze, wtrącenia, zarysowania i wady powierzchni, zanim butelki, słoiki i pojemniki opuszczą zimny koniec.
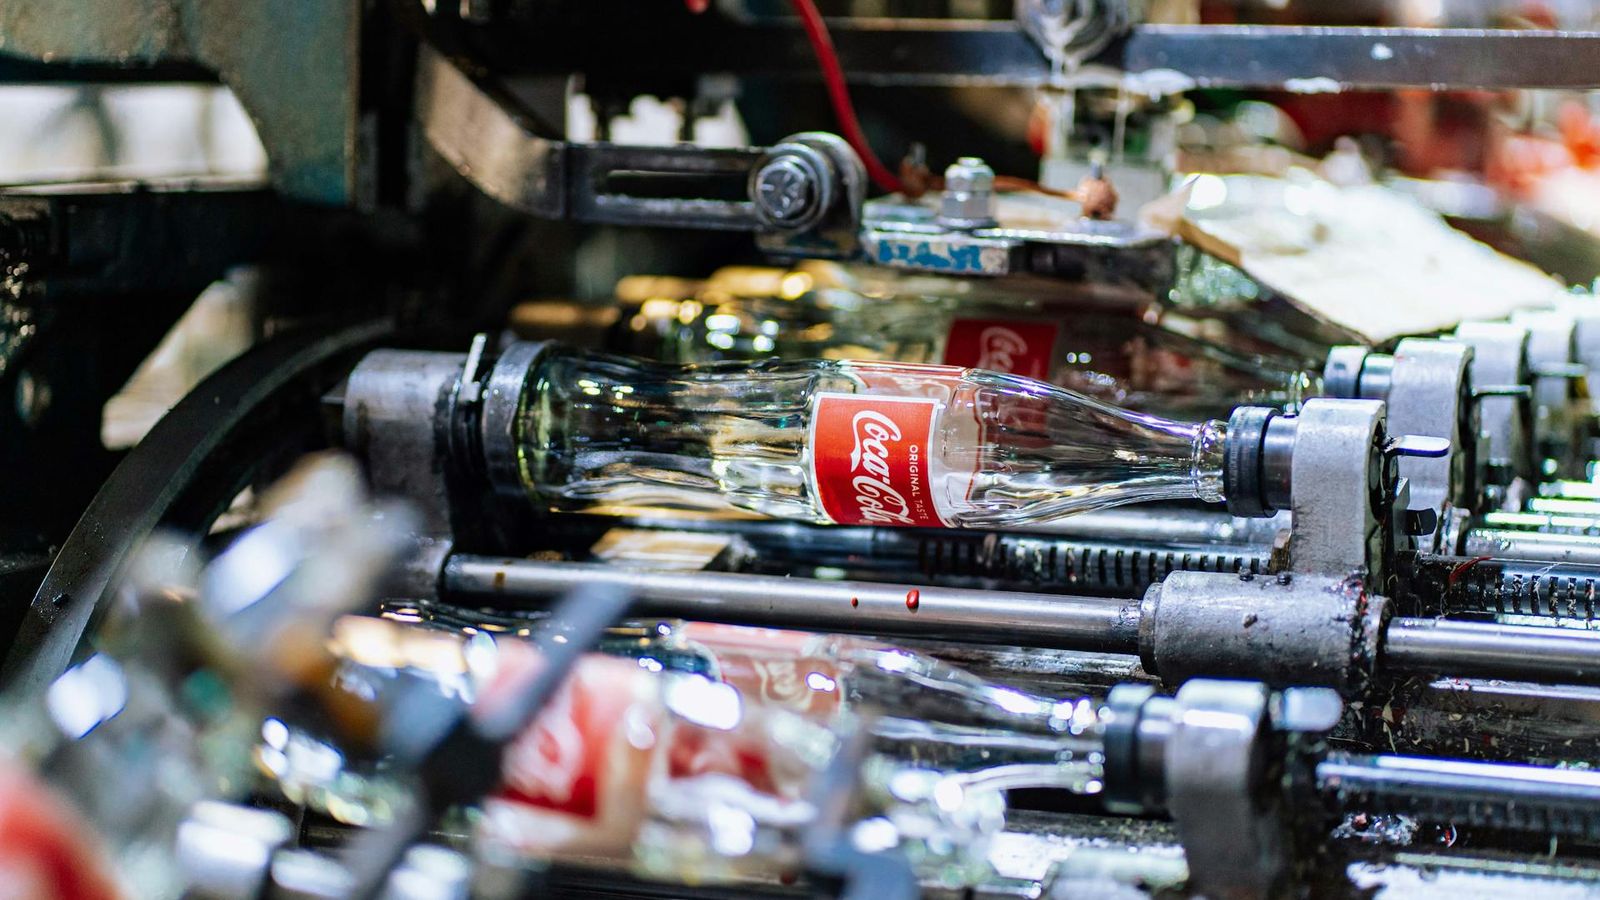
Zautomatyzowana kontrola jakości w produkcji szkła, działająca na odnowionym iPhone obok maszyny IS, zimnego końca i paletyzatora.
Pęcherz, który pojawia się dwa ciągi po zmianie wydajności pieca, kamień, którego żaden operator nie wychwyci, dopóki butelka nie zostanie odrzucona na linii rozlewniczej u klienta, pęknięcie naprężeniowe, które odprężarka maskuje do momentu, w którym opakowanie nie przechodzi testu ciśnieniowego w transporcie. Na linii opakowań szklanych dostarczającej do branży spożywczej, napojowej, kosmetycznej i farmaceutycznej każde opakowanie, które opuszcza zimny koniec z ukrytą wadą, kosztuje Cię dwa razy. Opakowanie wyjeżdża pod Twoją marką. Potem linia rozlewnicza klienta staje, kupiec FMCG zgłasza obciążenie zwrotne, a kolejny przegląd kategorii trafia do konkurencji z najbliższych targów. Kontrolerzy przy zimnym końcu wychwytują oczywiste wady, ale stopniowy wzrost liczby drobnych pęcherzyków, który kamera widzi na wyjściu z odprężarki, to dokładnie ten, który zmęczony człowiek pomija po trzeciej godzinie. Zautomatyzowana kontrola jakości w produkcji szkła zamyka tę lukę, a nie potrzebujesz do tego systemu wizyjnego zimnego końca za sześciocyfrową kwotę.
Czym jest zautomatyzowana kontrola jakości w produkcji szkła?
Wykrywanie wad przez AI w produkcji szkła wykorzystuje kamerę oraz model AI, który obserwuje każde opakowanie albo każdą taflę opuszczającą maszynę IS, odprężarkę albo stanowisko kontroli na zimnym końcu, i oznacza produkt niezgodny, zanim trafi na paletyzator. Zamiast polegać na sztywnej wizji maszynowej dostrojonej pod jeden kształt butelki, AI uczy się konkretnej geometrii opakowania, koloru szkła i sygnatury powierzchni w Twoim portfolio, a następnie stosuje spójny punkt kontroli wizualnej na wszystkich zmianach, przy wymianach form i przy różnicach odcieni.
Szkło opakowaniowe jest wyjątkowo trudne do kontrolowania przy prędkości linii, ponieważ załamanie światła w samym szkle komplikuje każdy odczyt kamery: pęcherz wewnątrz ścianki i odbicie na powierzchni wyglądają niemal identycznie pod stałym kątem, a kamień w dnie może być niewidoczny z boku i oczywisty od spodu. Wizja maszynowa oparta na regułach zbudowana wokół jednego kształtu butelki przestaje działać w momencie, w którym przechodzisz na inne SKU, inny kolor albo inne wykończenie. Kontrola prowadzona przez AI radzi sobie z tymi wariantami, ponieważ model uczy się z rzeczywistych klatek produkcyjnych, a nie ze sztywnego progu.
Efektem jest zautomatyzowany punkt kontroli wizualnej, który uzupełnia Twoje stanowisko na zimnym końcu i daje Ci zapis obrazu dla każdego opakowania. Kiedy sześć tygodni później wraca zapytanie od klienta, możesz wyciągnąć klatki z dokładnie tego okna produkcyjnego i albo potwierdzić wadę, albo odrzucić zarzut z dowodami.
Wady, które wykrywamy na liniach szkła opakowaniowego
Pęcherze, drobne pęcherzyki i wtrącenia
Pęcherze i drobne pęcherzyki to kieszenie gazu uwięzione w ściance szkła, wywołane niedostatecznym klarowaniem masy szklanej, degradacją materiału ogniotrwałego w piecu albo nadmiarem wody w zestawie. Wtrącenia to obcy materiał uwięziony w szkle, od odłamków materiału ogniotrwałego po nieprzetopione cząstki zestawu, i pojawiają się jako ciemne albo barwne punkty wewnątrz ścianki. Kontrolerzy przy zimnym końcu wychwytują oczywiste pęcherze, ale pomijają pęcherzyki poniżej milimetra, które psują bezbarwną butelkę kosmetyczną, oraz ciemne wtrącenia, które w oświetleniu zimnego końca wyglądają jak kurz na powierzchni. Model AI uczy się tekstury ścianki zgodnej ze specyfikacją i oznacza każdy pęcherzyk oraz każde wtrącenie powyżej Twojego progu akceptacji.
Kamienie i nieprzetopiony zestaw
Kamienie to wtrącenia krystaliczne w szkle, wywołane degradacją materiału ogniotrwałego, odszkleniem masy albo nieprzetopionymi cząstkami zestawu, które przetrwały etap klarowania. Pojawiają się jako nieprzezroczyste punkty w ściance, często z otoczką naprężeń, i mogą rozsadzić opakowanie tygodnie po dostawie, kiedy cykle temperatury otworzą pole naprężeń. Kontrolerzy wychwytują większe kamienie, ale pomijają te małe, które przechodzą przez stanowisko widoku bocznego. Model AI odczytuje z jednej klatki zarówno nieprzezroczysty punkt, jak i otaczający go wzór naprężeń, i oznacza opakowanie jeszcze przed wyjściem z odprężarki.
Zarysowania i otarcia powierzchni
Zarysowania i otarcia powierzchni powstają, kiedy opakowania stykają się ze sobą albo z elementami linii między maszyną IS a paletyzatorem, i pojawiają się jako cienkie linie wzdłużne na korpusie butelki. Silne otarcia osłabiają powierzchnię i prowadzą do pęknięć pod ciśnieniem na linii rozlewniczej klienta. Kontrolerzy wychwytują najgorsze przypadki w oświetleniu zimnego końca, ale pomijają graniczne zarysowania, które przechodzą przez linię i zawodzą u klienta. Model AI uczy się wykończenia powierzchni zgodnego ze specyfikacją dla każdego kształtu opakowania i oznacza zarysowania powyżej Twojej tolerancji, a klatki są dostępne, więc operator może wyregulować prowadnice linii albo oprzyrządowanie paletyzatora.
Pęknięcia naprężeniowe i rysy
Pęknięcia naprężeniowe i rysy to cienkie spękania ścianki szkła, często niewidoczne gołym okiem, ale zabójcze pod ciśnieniem napełniania albo transportu, wywołane nierównomiernym chłodzeniem w odprężarce, nagłymi zmianami temperatury albo złą konstrukcją formy. Kontrola polaryskopem wychwytuje część rys, ale pomija te powierzchniowe, które powstają już za odprężarką. Model AI utrzymuje sygnaturę odbicia spolaryzowanego zgodną ze specyfikacją i oznacza wzory naprężeń na wyjściu z odprężarki, dając linii szansę na korektę warunków wcześniej, zanim paleta pękniętych opakowań dotrze do klienta.
Wady wymiarowe i owalność
Wady wymiarowe to odchylenia wysokości opakowania, średnicy korpusu, średnicy szyjki, wymiarów wykończenia i pojemności, wywołane zużyciem form, nierównym podaniem kropli szklanej albo dryfem temperatury w maszynie IS. Owalne butelki zawodzą na linii zakręcania u klienta i prowadzą do odrzucenia całych palet. Pomiar suwmiarką przy przerwie pokazuje trend, ale pomija okna pomiędzy pomiarami. Model AI odczytuje odchylenie sylwetki z wielu kątów i oznacza opakowania wychodzące poza Twoje pasmo akceptacji, zanim trafią na paletyzator.
Zaplamienia powierzchni i ślady smaru
Zaplamienia powierzchni obejmują zacieki powłoki z gorącego końca, ślady smaru z zimnego końca oraz zanieczyszczenia olejem albo smarem z elementów linii, i pojawiają się jako mętne plamy albo smugi na powierzchni opakowania. Silne zaplamienia prowadzą do problemów z przyczepnością etykiety na linii rozlewniczej klienta. Kontrolerzy wychwytują oczywiste przypadki, ale pomijają stopniowy dryf narastający po błędnej kalibracji natrysku powłoki. Model AI utrzymuje przejrzystość powierzchni zgodną ze specyfikacją dla każdego koloru i oznacza zaplamienia, gdy tylko lokalna różnica przejrzystości przekroczy Twoją specyfikację.
Układ oświetlenia, który sprawdza się na linii szkła opakowaniowego, to rozproszone podświetlenie od tyłu na wyjściu z odprężarki, pozwalające odczytać pęcherze, drobne pęcherzyki i kamienie, oraz filtr polaryzacyjny do wzorów naprężeń i pierścieniowe światło pod małym kątem na zimnym końcu do odczytu zarysowań i zaplamień powierzchni. iPhone Pro z obiektywem makro i szerokokątnym obsługuje siedem rodzin wad z jednego stanowiska kontroli na każdy krytyczny punkt kontrolny. Synchronizujemy zestaw z enkoderem linii, dzięki czemu oznaczone opakowania uruchamiają decyzję o odrzuceniu przed paletyzatorem. Dobór optyki ustalamy razem z Tobą podczas wdrożenia.
Jak Enao działa na linii szkła opakowaniowego
Pełny zestaw sprzętowy kosztuje poniżej 1 000 € i składa się z odnowionego iPhone Pro, rozproszonego podświetlenia od tyłu z opcjonalnym filtrem polaryzacyjnym i pierścieniowym światłem pod małym kątem do kontroli powierzchni, kabla USB-C oraz uchwytu, który mocuje się nad wyjściem z odprężarki, stanowiskiem zimnego końca albo wejściem paletyzatora. Integracja z PLC nie jest potrzebna przy pierwszym wdrożeniu, zestaw mieści się w walizce transportowej, a linia pracuje dalej, kiedy go ustawiasz.
Wdrożenie prowadzisz samodzielnie. Twój zespół linii montuje zestaw, otwiera aplikację Enao i zaczyna zbierać klatki referencyjne przy najbliższym przezbrojeniu. Pierwszego dnia dostajesz 80% skuteczności bez żadnego wcześniejszego etykietowania, a do czternastego dnia model pracuje lepiej niż kontroler ręczny w rodzinach wad, które już widział, i poprawia się z każdym oznaczonym opakowaniem, które linia potwierdza albo odrzuca.
Każda linia uczy własny model tego, jak wyglądają jej kolor szkła, geometria opakowania i wykończenie powierzchni. Kiedy na tej samej maszynie przechodzisz na nowe SKU, model dostosowuje się w ciągu jednej zmiany. Kiedy uruchamiasz siostrzaną linię z podobną rodziną produktów, drugi model startuje z doświadczenia pierwszego i nakład pracy gwałtownie spada.
Opakowania poza specyfikacją przestają docierać do paletyzatora, braki są rejestrowane w punkcie kontroli, a nie w biurze kontroli jakości, a Twoi operatorzy odzyskują godziny uwagi potrzebne na te części pracy, które nadal wymagają człowieka, w tym ustawienie maszyny IS, zarządzanie zużyciem form i obsługę reklamacji.
Jak Enao wypada na tle kontroli ręcznej i tradycyjnej wizji maszynowej
Dla producentów szkła opakowaniowego porównanie zaostrza się wokół pięciu wymiarów.
-
Czas wdrożenia na linii szkła opakowaniowego. — Ręczne sortowanie na zimnym końcu pomija przy prędkości wady pęcherzy i wtrąceń. Tradycyjna wizja maszynowa (Cognex, Heraeus, Robovision, averroes, industrialmind) wymaga od trzech do dziewięciu miesięcy integracji i budżetu rzędu sześciu cyfr. Enao wdrażasz w tydzień własnym zespołem na odnowionym iPhone, pierwszego dnia z 80% skuteczności.
-
Koszt sprzętu na linię. — Ręczna kontrola wizualna: brak kosztu początkowego, stały koszt pracy. Tradycyjna wizja zimnego końca: od 150 000 € do 500 000 € na linię za kamery przemysłowe, kilka głowic kontrolnych i integrację. Enao: poniżej 1 000 € na linię, odnowiony iPhone Pro, lampa i uchwyt.
-
Obsługa nowych kolorów, kształtów i wykończeń. — Ręczna kontrola wizualna: przeszkolenie kontrolerów na każde nowe SKU. Tradycyjna wizja zimnego końca: przepisanie receptury na każde SKU, zwykle zlecane integratorowi. Enao: ponowne nauczenie modelu nowych kolorów i kształtów w ciągu jednej zmiany, bez dotykania kodu.
-
Skuteczność wykrywania drobnych pęcherzyków i wzorów naprężeń. — Ręczna kontrola wizualna: wysoka na początku zmiany, wyraźnie spada po trzech godzinach. Tradycyjna wizja zimnego końca: mocna w kontroli wymiarów, słaba przy subtelnym wzroście liczby pęcherzyków i narastaniu zaplamień powierzchni. Enao: uczy się sygnatur ścianki i powierzchni z klatek referencyjnych i utrzymuje skuteczność przez kolejne zmiany i serie.
-
Kto to obsługuje. — Ręczna kontrola wizualna: przeszkolony kontroler na zimnym końcu. Tradycyjna wizja zimnego końca: integrator systemów albo wyspecjalizowany inżynier wizyjny. Enao: Twój zespół linii, bez zewnętrznego specjalisty.
Klienci z branży FMCG i farmaceutycznej zmieniają dostawcę z powodu kosztu wycofania związanego z odłamkami szkła, a koszt obciążenia zwrotnego albo cichego telefonu od kierownika kategorii jest znacznie wyższy niż koszt zestawu kontrolnego opartego na iPhone. Enao powstało właśnie dla tej luki.